
सीएनसी मेसिनिङ मेटल पार्ट्स +८६-१८१६९९३६६९८
ब्लग
हामी धातु निर्माण सेवा र अनुकूलित निर्मित भाग कारखाना सेवा प्रदान गर्दछौं।
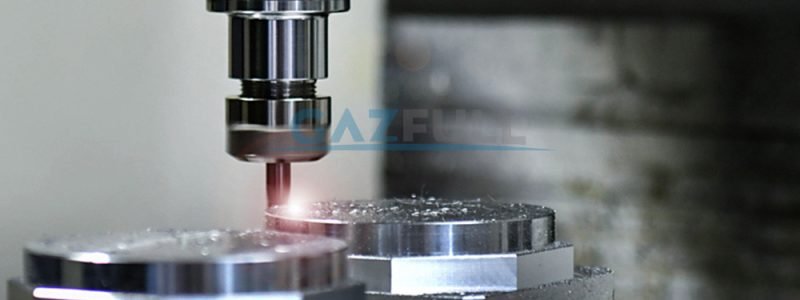
साना कम्पोनेन्टहरूमा कडा सहनशीलता: माइक्रो-मेसिनिङको लागि CNC समाधानहरू
प्राविधिक लघुकरणको अथक अभियानले अनगिन्ती उद्योगहरूलाई रूपान्तरण गरेको छ। मानव धमनीमा नेभिगेट गर्ने स्टेन्टको जीवन बचाउने चपलतादेखि स्मार्टवाच भित्र राखिएको कम्प्युटेसनल पावरसम्म, साना, हलुका र जटिल उपकरणहरूको माग अतृप्त छ। सूक्ष्मतर्फको यो अभियानले एउटा ठूलो इन्जिनियरिङ चुनौती ल्याउँछ: माइक्रोनमा मापन गरिएका कम्पोनेन्टहरू कसरी निर्माण गर्ने भन्ने परिशुद्धताको स्तर जुन पहिले धेरै ठूला भागहरूको लागि आरक्षित थियो। उत्तर माइक्रो-मेसिनिङको विशेष र विकसित संसारमा छ, जहाँ कम्प्युटर न्यूमेरिकल कन्ट्रोल (CNC) प्रविधिलाई साना कम्पोनेन्टहरूमा कडा सहनशीलता प्रदान गर्न यसको पूर्ण भौतिक सीमामा धकेलिएको छ।
असीमित रूपमा सानोको परिदृश्य
माइक्रो-मेसिनिङलाई सामान्यतया १ देखि ९९९ माइक्रोमिटरको आकार दायरामा सुविधाहरू भएका भागहरूको सिर्जनाको रूपमा परिभाषित गरिन्छ। यो अनुशासन धेरै उच्च-दांव क्षेत्रहरूको मेरुदण्ड हो:
-
चिकित्सा प्रविधि: औषधि वितरणको लागि स्टेन्ट, सर्जिकल रोबोट कम्पोनेन्ट, डेन्टल इम्प्लान्ट र माइक्रो-सुई उत्पादन गर्ने।
-
इलेक्ट्रोनिक्स: उत्पादन कनेक्टरहरू, अर्धचालक परीक्षण उपकरणहरू, उच्च-शक्ति चिपहरूको लागि शीतलन माइक्रो-च्यानलहरू, र पहिरन योग्य उपकरणहरूको लागि आवासहरू।
-
एयरोस्पेस र रक्षा: इन्धन इन्जेक्टरहरू, माइक्रो-सेन्सरहरू, र मार्गदर्शन प्रणालीहरूको लागि जटिल घटकहरूको लागि सटीक छिद्रहरू निर्माण गर्दै।
-
अप्टिक्स: न्यानोमिटर-स्तरको सतह फिनिशको साथ लेन्स मोल्डहरू, फाइबर अप्टिक कनेक्टरहरू, र मिरर माउन्टहरू सिर्जना गर्दै।
यस क्षेत्रमा, "कडा सहिष्णुता" भनेको परम्परागत मेसिनिङमा सामान्य ±०.००१ इन्च (±२५.४ µm) होइन। बरु, यो ±५ माइक्रोन वा उप-माइक्रोन (±०.५ µm) परिशुद्धताको दायरामा प्रवेश गर्छ। यसलाई परिप्रेक्ष्यमा राख्ने हो भने, मानव कपालको व्यास लगभग ७० माइक्रोन हुन्छ। ±५ माइक्रोनको सहिष्णुता प्राप्त गर्नु भनेको कपालको चौडाइको दशांश भन्दा कम हुने स्वीकार्य त्रुटि भएका भागहरू निर्माण गर्नु हो। परिशुद्धताको यो स्तरले समग्र इन्जिनियरिङ दृष्टिकोणको माग गर्ने चुनौतीहरूको एक अद्वितीय सेट प्रस्तुत गर्दछ।
माइक्रो-मेसिनिङमा चुनौतीका चार स्तम्भहरू
माइक्रो-स्केलमा कडा सहनशीलता प्राप्त गर्नु भनेको परम्परागत मेसिनिङ प्रक्रियालाई घटाउने कुरा मात्र होइन। यसले भौतिक र सञ्चालन अवरोधहरूको नयाँ सेट प्रस्तुत गर्दछ।
१. भौतिकशास्त्रको स्केल: सूक्ष्म-स्तरमा, काट्ने भौतिकशास्त्र नाटकीय रूपमा परिवर्तन हुन्छ। "चिप लोड" (प्रति दाँत प्रति क्रान्ति हटाइएको सामग्रीको मात्रा) प्रायः उपकरणको अत्याधुनिक त्रिज्या भन्दा सानो हुन्छ। यसको अर्थ उपकरणले सामग्रीलाई "जोत्ने" वा "जलाउने" जति धेरै "काट्ने" गर्दैन। "आकार प्रभाव" भनेर चिनिने यो घटनाले अत्यधिक ताप उत्पन्न गर्छ, काट्ने बल बढाउँछ, र सावधानीपूर्वक नियन्त्रण नगरिएमा उपकरणको द्रुत विफलता र कमजोर सतह अखण्डता निम्त्याउन सक्छ।
२. टुलिङको शुद्धता र टिकाउपन: काट्ने औजारहरू आफैंमा इन्जिनियरिङका चमत्कार हुन्। माइक्रो-एन्ड मिलहरूको व्यास २५ माइक्रोन जति सानो हुन सक्छ—मानव कपालभन्दा पनि राम्रो। यी औजारहरूलाई एकरूप ज्यामितिसँग निर्माण गर्नु आफैंमा एउटा चुनौती हो। तिनीहरूको नाजुकताले तिनीहरूलाई सानो कम्पन, औजारको रनआउट, वा असंगत सामग्री गुणहरूबाट भाँचिन सक्ने सम्भावना अत्यधिक हुन्छ। सहनशीलता कायम राख्नको लागि यी सूक्ष्म काट्ने किनारहरूको तीक्ष्णता र अखण्डता कायम राख्नु सर्वोपरि छ।
३. कठोरता समीकरण: मेसिनिङको एउटा आधारभूत नियम भनेको वर्कहोल्डिङ, टूलहोल्डिङ र मेसिन संरचना कडा हुनुपर्छ। माइक्रो-मेसिनिङमा, बलहरू सानो हुन्छन्, तर उपकरण पनि त्यस्तै हुन्छ। मेसिन फ्रेम, स्पिन्डल, वा कोलेटबाट चाहे त्यो कठोरताको कुनै पनि कमीले सूक्ष्म-विक्षेपण, बकबक, र अन्ततः, स्थितिगत शुद्धता र सतह फिनिशको हानि निम्त्याउँछ।
४. वातावरणीय संवेदनशीलता: माइक्रोन स्तरमा, वातावरण उत्पादन प्रक्रियामा प्रत्यक्ष सहभागी बन्छ। केही डिग्रीको तापक्रमको उतारचढावले मेसिन उपकरण वा वर्कपीसमा थर्मल विस्तार निम्त्याउन सक्छ, जसले गर्दा यो सहनशीलताभन्दा बाहिर धकेलिन्छ। सूक्ष्म धुलोका कणहरूले महत्वपूर्ण सतहलाई बिगार्न सक्छन्। गुजरिरहेको फोर्कलिफ्ट वा नजिकैको वातानुकूलित एकाइबाट आउने कम्पन पनि सूक्ष्म-उपकरणलाई बकबक गर्न वा भाँच्न पर्याप्त हुन सक्छ।
सीएनसी समाधान: माइक्रो-मेसिनिङ प्रणालीको शरीर रचना
यी चुनौतीहरू पार गर्न एक समन्वयात्मक दृष्टिकोण आवश्यक छ जहाँ CNC मेसिन, यसका कम्पोनेन्टहरू, र प्रोग्रामिङ सफ्टवेयर सबै माइक्रो-स्केललाई ध्यानमा राखेर डिजाइन गरिएको छ।
१. मेसिन उपकरण: स्थिरताको किल्ला
मानक सीएनसी मेसिनहरू स्थिर माइक्रो-मेसिनिङको लागि पर्याप्त छैनन्। समर्पित माइक्रो-मेसिनिङ केन्द्रहरू स्थिरता र परिशुद्धताको लागि सुरुदेखि नै निर्माण गरिन्छ।
-
अति-कठोर निर्माण: यी मेसिनहरूमा प्रायः ग्रेनाइट वा खनिज-कास्ट पोलिमर आधार हुन्छ। यी सामग्रीहरूमा परम्परागत कास्ट आइरनको तुलनामा उत्कृष्ट कम्पन ड्याम्पिङ विशेषताहरू छन्, जसले परजीवी ऊर्जा अवशोषित गर्दछ जुन अन्यथा काटिएको ठाउँमा स्थानान्तरण हुनेछ।
-
लिनियर मोटर ड्राइभहरू: बल स्क्रूको सट्टा, उच्च-अन्त माइक्रो-मेसिनिङ केन्द्रहरूले लिनियर मोटरहरू प्रयोग गर्छन्। यसले घर्षणरहित, ब्याकल्याश-रहित गति प्रदान गर्दछ जसमा उच्च गतिको त्वरण र गति घट्छ। यसले मेसिनलाई सटीक रूपमा सार्न र स्थितिमा छिटो स्थिर हुन अनुमति दिन्छ, जुन कडा स्थितिगत सहनशीलता कायम राख्नको लागि महत्त्वपूर्ण छ।
-
एरोस्टेटिक वा हाइड्रोस्टेटिक बियरिङहरू: पूर्ण रूपमा सहज गति प्राप्त गर्न, केही मेसिनहरूले आफ्नो गाइडवेमा हावा (एरोस्टेटिक) वा तेल (हाइड्रोस्टेटिक) बियरिङहरू प्रयोग गर्छन्। यसले परम्परागत मेकानिकल बियरिङहरूमा पाइने सानो स्टिक-स्लिप प्रभावहरूलाई हटाउँदै, अतुलनीय सीधापन र शुद्धताको साथ घर्षणरहित, शून्य-पहिरन गति प्रणाली सिर्जना गर्दछ।
२. द स्पिन्डल: द हार्ट अफ प्रेसिजन
स्पिन्डल सम्भवतः सबैभन्दा महत्त्वपूर्ण घटक हो। यो अत्यन्तै उच्च गतिमा न्यूनतम रनआउट र कम्पनका साथ घुम्नु पर्छ।
-
उच्च-गति सञ्चालन: माइक्रो-उपकरणहरूलाई "हलो" भन्दा प्रभावकारी रूपमा काट्न उच्च सतह फिट प्रति मिनेट (SFM) आवश्यक पर्दछ। तिनीहरूको सानो व्यासको कारण, यसले 30,000 RPM देखि 200,000 RPM भन्दा बढी स्पिन्डल गति आवश्यक पर्दछ। यी स्पिन्डलहरूले प्रायः सिरेमिक हाइब्रिड बियरिङहरू प्रयोग गर्छन् वा पूर्ण रूपमा सम्पर्करहित हुन्छन्, हावा वा चुम्बकीय क्षेत्रहरूद्वारा उत्प्रेरित हुन्छन्।
-
रनआउट सहिष्णुता: उपकरणको टुप्पोमा रहेको कुल संकेत गरिएको रनआउट (TIR) उप-माइक्रोन दायरामा हुनुपर्छ। कुनै पनि रनआउट उपकरणको टुप्पोमा बढाइनेछ, जसले गर्दा एउटा फ्लुटले सम्पूर्ण काट्ने भार वहन गर्नेछ, जसले गर्दा उपकरणको समयपूर्व विफलता र ठूलो आकारको प्वाल वा सुविधाहरू निम्त्याउनेछ।
३. टूलहोल्डिङ: द क्रिटिकल कनेक्सन
उपकरण धारक उच्च-गतिको स्पिन्डल र माइक्रो-उपकरण बीचको महत्वपूर्ण इन्टरफेस हो। मानक उपकरण धारकहरूले महत्त्वपूर्ण रनआउट परिचय गराउन सक्छन्।
-
उच्च-परिशुद्धता कोलेटहरू (जस्तै, ER कोलेटहरू): माइक्रो-मेसिनिङको लागि, उच्चतम गुणस्तरको कोलेटहरू मात्र प्रयोग गरिन्छ, र तिनीहरू सावधानीपूर्वक सफा हुनुपर्छ।
-
संकुचित-फिट होल्डरहरू: यो प्रविधिले उपकरणलाई क्ल्याम्प गर्न थर्मल एक्सपेन्सन प्रयोग गर्दछ। उपकरण होल्डरलाई तताइन्छ, उपकरण घुसाइन्छ, र होल्डर चिसो हुँदै जाँदा, यो अत्यधिक केन्द्रित, सन्तुलित र कठोर पकड प्रदान गर्न संकुचित हुन्छ। यो प्रायः माइक्रो-मेसिनिङको लागि रुचाइएको विधि हो किनकि यसले रनआउटलाई कम गर्छ र कठोरतालाई अधिकतम बनाउँछ।
४. सीएनसी नियन्त्रण र प्रोग्रामिङ: बुद्धिमत्ता
यस अपरेशनको मस्तिष्क भनेको CNC नियन्त्रण र यसलाई चलाउने सफ्टवेयर हो।
-
अगाडि हेर्ने र न्यानो-प्रशोधन गर्ने: नियन्त्रणले हजारौं ब्लक कोडहरू "अगाडि हेर्ने" र न्यानोमिटर वृद्धिमा उपकरणमार्गहरू प्रशोधन गर्न सक्षम हुनुपर्छ। यसले यसलाई कुनाहरू र जटिल ज्यामितिको अनुमान गर्न अनुमति दिन्छ, स्थिर चिप लोड कायम राख्न फिड दरहरू सहज रूपमा समायोजन गर्दछ। म्याक्रो-स्तरमा झट्का लाग्ने गति माइक्रो-स्तरमा विनाशकारी हुन्छ।
-
विशेष CAM रणनीतिहरू: माइक्रो-मेसिनिङको लागि कम्प्युटर-एडेड म्यानुफ्याक्चरिङ (CAM) सफ्टवेयरले सामग्रीसँग उपकरणको निरन्तर संलग्नता कोण कायम राख्न डिजाइन गरिएका उपकरणमार्गहरू प्रयोग गर्दछ। ट्रोकोइडल मिलिङ (गोलाकार वा लुपिङ मार्गमा सर्ने) र अनुकूली क्लियरिङ प्रविधिहरू सामग्रीमा उपकरण गाड्नबाट बच्न प्रयोग गरिन्छ, जसले यसलाई तुरुन्तै स्न्याप गर्नेछ। तिनीहरूले सुनिश्चित गर्छन् कि उपकरण सधैं यसको फ्लुट लम्बाइको व्यवस्थित भागको साथ काटिरहेको छ।
-
टूलपाथ अप्टिमाइजेसन: सफ्टवेयरले तीव्र दिशात्मक परिवर्तनहरू बिना सहज, निरन्तर गति उत्पन्न गर्नुपर्छ। यसले मेसिनको मेकानिकल सीमाहरूप्रति सहानुभूतिपूर्ण G-कोड सिर्जना गर्न मार्गहरूलाई पालिश गर्छ, जसले सर्वो मोटरहरूलाई असम्भव मार्ग पछ्याउन "शिकार" गर्नबाट रोक्छ।
५. कार्यसम्पादन: मिनेटलाई स्थिर बनाउने
सूक्ष्म शक्तिको अधीनमा रहेको सानो भागलाई समात्नु एउटा अनौठो पजल हो।
-
मिनिएचर भिज र चकहरू: हस्तक्षेप सिर्जना नगरी भागमा पहुँच प्रदान गर्न विशेष कार्य होल्डिंग उपकरणहरूलाई सानो बनाइन्छ।
-
भ्याकुम चकहरू: सिलिकन वेफर वा धातु पन्नी जस्ता पातलो, समतल सामग्रीहरूको लागि, भ्याकुम चकहरूले तनाव उत्पन्न नगरी एकसमान, वितरित होल्डिंग बल प्रदान गर्दछ।
-
अनुकूलित फिक्स्चरिङ: प्रायः, एक अनुकूलित फिक्स्चर डिजाइन गर्नुपर्छ, कहिलेकाहीँ एकीकृत माइक्रो-क्ल्याम्पहरू वा टाँस्ने पदार्थहरू (जस्तै साइनोएक्रिलेट वा मोम) प्रयोग गरेर अस्थायी र कडा रूपमा भाग माउन्ट गर्न। मेसिनिङ पछि, भागलाई विलायकमा टाँस्ने पदार्थ घोलेर छोडिन्छ।
६. मापन विज्ञान र प्रक्रियागत निरीक्षण
तपाईंले मापन गर्न नसक्ने कुरा नियन्त्रण गर्न सक्नुहुन्न। माइक्रो-मेसिनिङमा, निरीक्षण प्रक्रियाको अभिन्न अंग हो।
-
उच्च-आवर्धन दृष्टि प्रणाली: धेरै माइक्रो-मसिनिङ केन्द्रहरू जहाजमा, उच्च-रिजोल्युसन क्यामेराहरूले सुसज्जित छन्। यसले पूर्ण रूपमा स्वचालित उपकरण सेटिङ (उपकरणको लम्बाइ र व्यासलाई उप-माइक्रोन शुद्धतामा मापन गर्ने) र सेटअपमा बाधा नपुर्याई डेटा स्थापित गर्न वा प्रक्रियामा गुणस्तर जाँच गर्न पार्ट प्रोबिङको लागि अनुमति दिन्छ।
-
सम्पर्करहित मापन: अफलाइन, अप्टिकल तुलनाकर्ताहरू, सेतो प्रकाश इन्टरफेरोमिटरहरू, र स्क्यानिङ इलेक्ट्रोन माइक्रोस्कोपहरू (SEMs) जस्ता उपकरणहरू सम्पर्क प्रोबहरूबाट क्षतिको जोखिम बिना महत्वपूर्ण सुविधाहरू प्रमाणित गर्न प्रयोग गरिन्छ।
केस स्टडी: मेडिकल स्टेन्टको माइक्रो-मेसिनिङ
कोरोनरी स्टेन्टको निर्माणलाई विचार गर्नुहोस्। यो सानो, जालीदार ट्यूब, प्रायः निटिनोल जस्तो आकार-स्मृति मिश्रबाट बनेको हुन्छ, धमनी विस्तार गर्नुपर्छ र स्थायी रूपमा त्यहाँ रहनुपर्छ। यसको स्ट्रटहरू सामान्यतया १०० माइक्रोन भन्दा कम चौडा हुन्छन्।
परम्परागत प्रक्रियाले लेजर प्रयोग गर्न सक्छ, जसले ताप-प्रभावित क्षेत्र (HAZ) सिर्जना गर्दछ जसलाई पोस्ट-प्रोसेसिङ आवश्यक पर्दछ। CNC माइक्रो-मेसिनिङ समाधानले विकल्प प्रदान गर्दछ:
-
मेसिन: यो प्रक्रिया अल्ट्रा-प्रिसिजन स्विस-प्रकारको खराद वा उच्च-गतिको स्पिन्डल भएको माइक्रो-मेसिनिङ सेन्टरमा सुरु हुन्छ।
-
टुलिङ: एउटा कस्टम-ग्राउन्ड माइक्रो-एन्ड मिल, सायद ५० माइक्रोन व्यासको, स्क्रिन्ज-फिट होल्डरमा सुरक्षित गरिएको हुन्छ।
-
प्रक्रिया: ट्यूबलाई विशेष माइक्रो-कोलेटमा राखिएको छ। निरन्तर उपकरण संलग्नता कायम राख्न डिजाइन गरिएको CAM कार्यक्रमले मेसिनलाई जटिल स्टेन्ट ढाँचा काट्न निर्देशन दिन्छ। उच्च स्पिन्डल गति (६०,०००+ RPM) र अल्ट्रा-स्मूथ गति नियन्त्रणले नाजुक स्ट्रटहरू सफासँग काटिएका छन्, बर्रहरू बिना, र जैविक अनुकूलताको लागि महत्त्वपूर्ण निर्दोष सतह फिनिशको साथ सुनिश्चित गर्दछ।
-
नतिजा: नतिजा HAZ बिनाको स्टेन्ट, उत्कृष्ट थकान प्रतिरोध, र कडा ज्यामितीय सहिष्णुता हो, जुन सबै एउटै सेटअपमा प्राप्त हुन्छ। यसले CNC माइक्रो-मेसिनिङ कसरी एक विकल्प मात्र होइन, तर अर्को पुस्ताको चिकित्सा उपकरणहरूको लागि सक्षम प्रविधि हो भनेर देखाउँछ।
परिशुद्धताको भविष्य: अब के?
अझ बढी परिशुद्धता र जटिलताको मागले गर्दा माइक्रो-मेसिनिङको क्षेत्र विकसित हुँदै गइरहेको छ।
-
हाइब्रिड उत्पादन: माइक्रो-लेजर एब्लेसन वा माइक्रो-EDM (विद्युतीय डिस्चार्ज मेसिनिङ) जस्ता अन्य प्रक्रियाहरूसँग माइक्रो-मेसिनिङको एकीकरणले काट्ने उपकरणहरूले मात्र असम्भव ज्यामितिहरू सिर्जना गर्न अनुमति दिन्छ। कुनै भागलाई लेजरले रफ गर्न सकिन्छ र त्यसपछि उत्कृष्ट सतह फिनिशको लागि माइक्रो-एन्ड मिलले समाप्त गर्न सकिन्छ।
-
मेसिन लर्निङ र एआई: स्मार्ट नियन्त्रणहरूले वास्तविक समयमा काट्ने अवस्थाहरू निगरानी गर्न मेसिन लर्निङ प्रयोग गर्न थालेका छन्। स्पिन्डल लोड, ध्वनिक उत्सर्जन, वा कम्पन हस्ताक्षरहरूको विश्लेषण गरेर, नियन्त्रणले उपकरणको पहिरन वा आसन्न बिग्रने भविष्यवाणी गर्न सक्छ र सहिष्णुता कायम राख्न र उपकरणलाई सुरक्षित गर्न उडानमा प्यारामिटरहरू समायोजन गर्न सक्छ।
-
बहु-अक्ष माइक्रो-मेसिनिङ: ५-अक्ष माइक्रो-मेसिनिङ केन्द्रहरूतर्फको कदमले एकल सेटअपमा बढ्दो जटिल, फ्री-फर्म माइक्रो-अप्टिक्स र मेडिकल इम्प्लान्टहरू सिर्जना गर्न अनुमति दिन्छ, जसले गर्दा धेरै ह्यान्डलिङहरूबाट हुने त्रुटिहरू कम हुन्छन्।
निष्कर्ष
साना कम्पोनेन्टहरूमा कडा सहनशीलता राख्ने क्षमता २१ औं शताब्दीको उच्च-प्रविधि अर्थतन्त्रको परिभाषित क्षमता हो। यो आवश्यकताबाट जन्मिएको र नवप्रवर्तन मार्फत सिद्ध भएको अनुशासन हो। आधुनिक CNC प्रविधिद्वारा प्रदान गरिएका समाधानहरू - ग्रेनाइट आधारहरू र रेखीय मोटरहरूदेखि न्यानो-प्रशोधन सफ्टवेयर र दृष्टि-आधारित मेट्रोलोजीसम्म - असीमित रूपमा सानोको भौतिकीलाई जित्न डिजाइन गरिएको एक सुसंगत पारिस्थितिक प्रणाली बनाउँछन्। हामीले हाम्रो प्रविधिबाट थप माग गर्न जारी राख्दा, माइक्रो-मेसिनिङको मौन, सटीक कार्य हाम्रो भविष्यलाई आकार दिने अदृश्य हात रहनेछ, एक पटकमा एक माइक्रोन।
Gazfull CNC मेसिनिङ सेवाहरू छनौट गर्नुहोस्
Gazfull मा, हामी परम्परागत उत्पादनभन्दा बाहिर जाने मेसिनिङ सेवाहरू प्रदान गर्नमा विशेषज्ञ छौं। हामी उच्च-गुणस्तरको परिणामहरू प्रदान गर्दै तपाईंको प्रक्रियाहरूलाई अनुकूलन गर्ने र उत्पादन लागत घटाउने लक्ष्य राख्छौं। हाम्रो विशेषज्ञता र अत्याधुनिक ३-अक्ष काट्ने प्रणालीहरूले हामीलाई तपाईंको सबै अनुकूलन आवश्यकताहरूलाई कुशलतापूर्वक र सटीक रूपमा सम्हाल्न सक्षम बनाउँछ।
ताजा लेखहरु
ट्याग
Gazfull CNC मेसिनिङ सेवाहरू
अनुकूलन CNC धातु पार्ट्स मेसिनिङ सेवा
Gazfull CNC Machining, CNC Machining Metal Parts को लागि एक निर्माता। हामी धातु निर्माण सेवा र अनुकूलित निर्मित पार्टपुर्जा कारखाना सेवा प्रदान गर्दछौं।
कम मात्रामा उत्पादनको लागि CNC मेसिनिङ
हामी कम मात्रामा उत्पादनलाई समर्थन गर्न ३, ४, र ५-अक्ष मिलिङ, स्विस-शैली टर्निङ, परम्परागत टर्निङ, र मिल-टर्न मेसिनिङ सहित - CNC क्षमताहरूको पूर्ण सुइट प्रदान गर्दछौं।
उच्च मात्राको मेसिनिङको लागि सीएनसी मेसिनिङ
उच्च-भोल्युम सीएनसी मेसिनिङले उन्नत कम्प्युटर-नियन्त्रित मेसिनहरू प्रयोग गर्दछ जसले परम्परागत म्यानुअल विधिहरू भन्दा उल्लेखनीय रूपमा उच्च गतिमा मेसिनिङ कार्यहरू कार्यान्वयन गर्न सक्छ।
सीएनसी काट्ने सेवा
हामी विभिन्न रंगहरूमा २D र ३D उत्पादन डिजाइनहरू प्रदान गर्न सक्षम छौं। हामी कडा र नाजुक सामग्रीहरू, कठिन र जटिल परियोजनाहरू, र ठूला र साना दुवै परियोजनाहरूमा लेजर काट्ने कार्यमा उत्कृष्ट छौं।
CNC मिलिंग सेवा
हामीसँग दर्जनौं इन-हाउस ५-अक्ष CNC मिलिङ मेसिनहरू छन् जसले कडा सहनशीलता र जटिल ज्यामितिहरूसँग प्लास्टिक र धातुका भागहरू सजिलै मिलाउन सक्छन्। हामी कम लागतको मेसिन गरिएका भागहरू प्रदान गर्न ३-अक्ष र ४-अक्ष मिलिङ मेसिनहरू पनि प्रयोग गर्छौं।
CNC Turning सेवा
उत्कृष्टताप्रतिको हाम्रो प्रतिबद्धता र पारदर्शिता र दक्षताप्रतिको समर्पणले हामीलाई CNC टर्निङ पार्ट्सको उत्पादन र डेलिभरीलाई प्रवर्द्धन गर्न, विभिन्न उद्योगहरूमा पार्ट्सको गुणस्तर र शुद्धतामा अझ सुधार गर्न एक प्रमुख खेलाडी बनाएको छ।
सीएनसी राउटिङ सेवा
परम्परागत म्यानुअल राउटिङ वा अन्य उत्पादन विधिहरू भन्दा CNC राउटिङले धेरै फाइदाहरू प्रदान गर्दछ। उदाहरणका लागि, प्लाज्मा वा लेजर काट्ने।
CNC उत्पादन सतह उपचार
सीएनसी उत्पादनको सतह उपचारमा एनोडाइजिङ, पाउडर कोटिंग, इलेक्ट्रोप्लेटिंग, र पालिसिङ जस्ता पोस्ट-मेसिनिङ प्रक्रियाहरू समावेश हुन्छन् जसले गर्दा उपस्थिति, जंग प्रतिरोध, पहिरन बढाउन सकिन्छ।
सीएनसी मेसिनिङ मेटल फेब्रिकेसन सेवा
चीनमा विभिन्न प्रकारका मेकानिकल उत्पादनहरू, एसेम्बलीहरू र अनुकूलन भागहरूको लागि उच्च-गुणस्तरको CNC मेसिनिङ फेब्रिकेटिङ सेवाहरू प्रदान गर्दै।
सीएनसी प्रोटोटाइप मेसिनिङ सेवा
सीएनसी र्यापिड प्रोटोटाइपिङ सेवाहरू आधुनिक उन्नत उत्पादनको लागि आवश्यक छन्, जसले इन्जिनियरहरू र उत्पादन विकासकर्ताहरूलाई महिनाको सट्टा दिनमा अवधारणाबाट कार्यात्मक भागहरूमा जान सक्षम बनाउँछ।
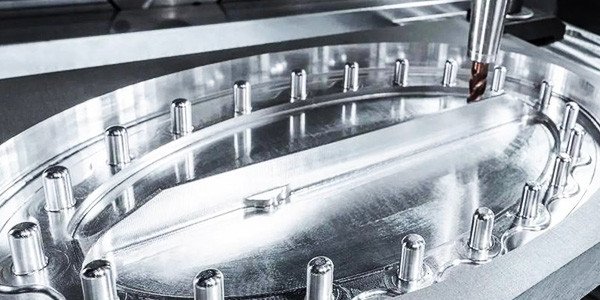
सीएनसी मेसिनिङ कम भोल्युम उत्पादन
कम भोल्युम म्यानुफ्याक्चरिङ (LVM) भनेको उच्च-भोल्युम प्रविधिहरूको लागि धेरै सानो तर एक-पटक प्रोटोटाइपिङको लागि धेरै ठूलो उत्पादन रनहरू द्वारा विशेषता हो।
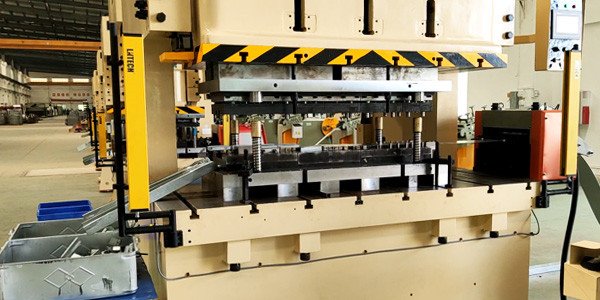
कस्टम धातु स्ट्याम्पिङ सेवा
धातु मुद्रांकन एक चिसो-निर्माण निर्माण विधि हो जुन सरल तर बहुमुखी छ। यस प्रक्रियामा, समतल धातुका स्ट्रिपहरू टुलिङ वा डाइजको साथ मुद्रांकन उपकरणमा खुवाइन्छ।
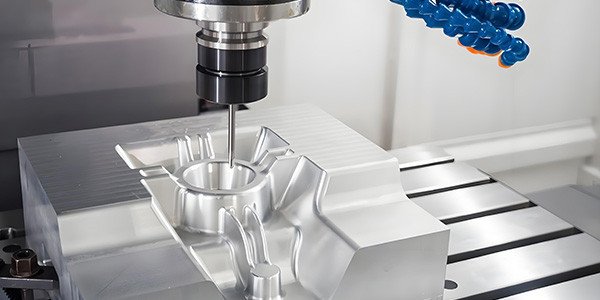
कस्टम डाइ कास्टिङ सेवा
ग्याजफुलले अग्रणी एक्सट्रुजन आपूर्तिकर्ताहरूसँग साझेदारी गर्दछ जसले उच्च-गुणस्तरको एक्सट्रुजनहरू प्रदान गर्न सबैभन्दा परिष्कृत प्रविधि प्रयोग गर्दछ।
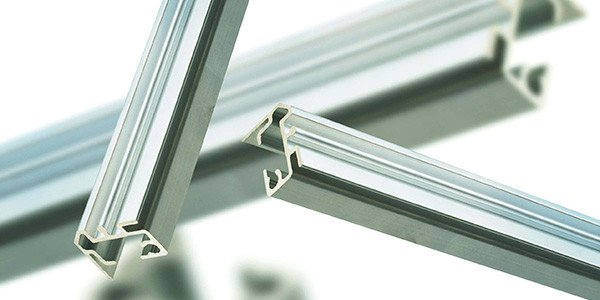
धातु निस्कासन सेवा
धातु एक्सट्रुजन भनेको स्थिर क्रस-सेक्शनको साथ उच्च मात्रामा सामग्री उत्पादन गर्दा रोजाइको निर्माण प्रक्रिया हो। एक्सट्रुजन प्रक्रियाको साथ, धातु सामग्रीलाई उच्च दबाब प्रयोग गरेर डाइको आकारको ओपनिङ मार्फत जबरजस्ती गरिन्छ, जसको परिणामस्वरूप एक्स्ट्रुडेड प्रोफाइल हुन्छ।
एक उद्धरण प्राप्त
इमेल: info@gazfull.com
तपाईंको अर्को परियोजना सुरु गर्न तयार हुनुहुन्छ?
एक भागदेखि हजारौं भागहरूमा, हामी तपाईंलाई लागत-प्रभावी तरिकाले CNC मेसिनिङ सेवाहरू प्रयोग गरेर तपाईंको पाना धातु परियोजनाहरूलाई गति दिन मद्दत गर्न सक्छौं। हामीलाई अहिले नै सम्पर्क गर्नुहोस्! info@gazfull.com