लहान धातूच्या लेथ पार्ट्सची निर्मिती प्रक्रिया
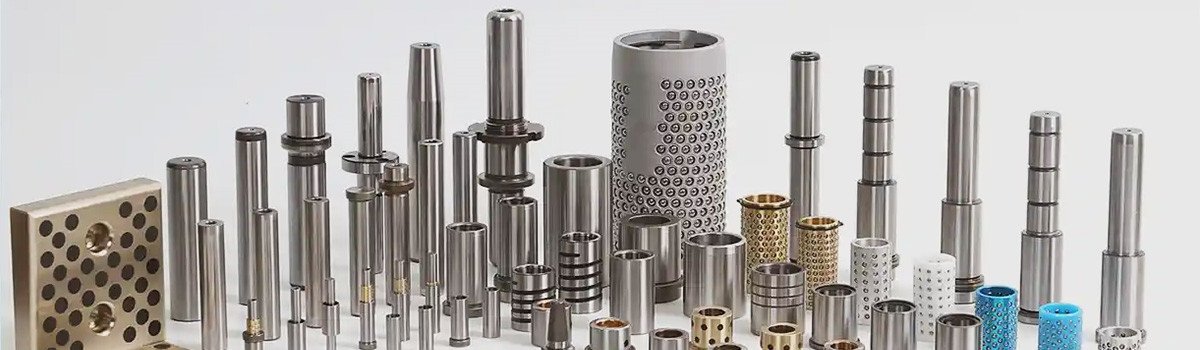
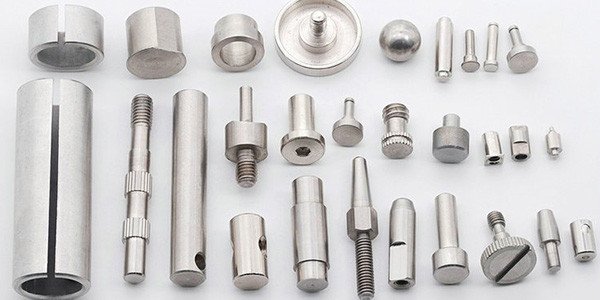
लहान धातूच्या लेथ पार्ट्सच्या निर्मितीमध्ये दंडगोलाकार आकारांसाठी सीएनसी टर्निंग (लेथ मशिनिंग) समाविष्ट असते, जिथे फिरणारे वर्कपीस एका स्थिर साधनाने कापले जाते, बहुतेकदा धागे आणि खोबणीसारख्या जटिल वैशिष्ट्यांसाठी लाइव्ह टूलिंग किंवा गुंतागुंतीच्या, मोठ्या प्रमाणात उत्पादित घटकांसाठी मेटल इंजेक्शन मोल्डिंग (एमआयएम) वापरला जातो, ज्यामध्ये मेटल पावडरला बाइंडरसह एकत्र केले जाते, त्यानंतर घनतेसाठी डीबाइंडिंग आणि सिंटरिंग केले जाते. ही प्रक्रिया कच्च्या मालापासून (बार स्टॉक किंवा पावडर) सुरू होते, अचूकतेसाठी प्रोग्राम केलेले मशीन (सीएनसी लेथ) वापरते आणि पृष्ठभागाच्या गुणवत्तेसाठी मणी ब्लास्टिंग किंवा प्लेटिंग सारख्या फिनिशिंग चरणांचा समावेश असू शकतो.
अनुक्रमणिका
टॉगललेथ पार्ट्ससाठी प्रमुख प्रक्रिया
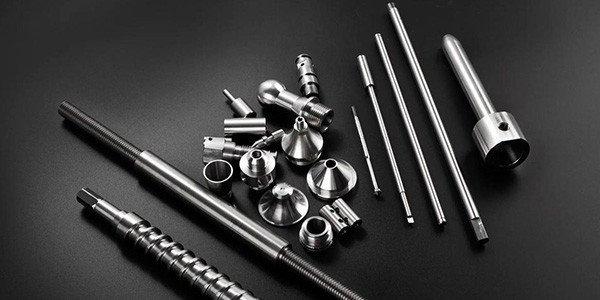
१. सीएनसी टर्निंग (मशीनिंग): लेथ पार्ट्ससाठी कोर प्रक्रिया
- तोंड देत आहे: सपाट टोकाचा पृष्ठभाग तयार करणे.
- रफिंग आणि फिनिशिंग: मोठ्या प्रमाणात साहित्य काढून टाकणे आणि नंतर गुळगुळीत पृष्ठभाग आणि घट्ट सहनशीलता (बहुतेकदा ±0.0005 इंच किंवा त्याहून अधिक) मिळवणे.
- वळण व्यास: सरळ किंवा आकारमानाचे दंडगोलाकार विभाग तयार करणे.
- थ्रेडिंग: बाह्य किंवा अंतर्गत धागे कापणे.
- ग्रूव्हिंग: ओ-रिंग ग्रूव्ह, स्नॅप-रिंग चॅनेल किंवा पार्टिंग-ऑफ वैशिष्ट्ये तयार करणे.
२. मेटल इंजेक्शन मोल्डिंग (एमआयएम): जटिल, उच्च-आवाजाच्या लहान भागांसाठी एक पर्याय
३. लेथ पार्ट्सवरील जटिल वैशिष्ट्यांसाठी इतर प्रक्रिया
- दळणे: सीएनसी मिल्सवर किंवा लेथ्सवर लाईव्ह टूलिंगद्वारे केले जाणारे, मिलिंग अन्यथा दंडगोलाकार भागांवर फ्लॅट्स, पॉकेट्स, स्लॉट्स, कीवे किंवा कंटूर्ड पृष्ठभाग तयार करते. हे स्थिर (किंवा अनुक्रमित) वर्कपीसवर फिरणारे मल्टी-पॉइंट कटर वापरते, जे हायब्रिड भूमितींसाठी टर्निंगला पूरक आहे.
- ब्रोचिंग: यामध्ये एका दात असलेल्या साधनाचा वापर करून वर्कपीसमधून ओढले जाते किंवा ढकलले जाते जेणेकरून एकाच पासमध्ये (किंवा अनुक्रमिक उथळ कट) कीवे, स्प्लाइन्स किंवा सेरेशन्ससारखे अंतर्गत किंवा बाह्य आकार अचूकपणे कापले जातात. सीएनसी लेथवर विशेष संलग्नकांचा वापर करून रोटरी ब्रोचिंग (वॉबल ब्रोचिंग) करता येते, ज्यामुळे दुय्यम सेटअपशिवाय बहुभुज छिद्रे किंवा प्रोफाइलची कार्यक्षम निर्मिती शक्य होते.
- रेखाचित्र/बाहेर काढणे: कच्चा साठा तयार करण्यासाठी या अपस्ट्रीम प्रक्रिया आहेत. वायर किंवा रॉड ड्रॉइंग एकसमान क्रॉस-सेक्शन (उदा. विशिष्ट व्यासासह गोल बार) मिळविण्यासाठी डायमधून धातू खेचते, तर एक्सट्रूजन सुसंगत प्रोफाइलसाठी आकाराच्या डायमधून सामग्रीला सक्ती करते. हे नंतरच्या टर्निंग ऑपरेशन्ससाठी उच्च-गुणवत्तेचे प्रारंभिक साहित्य सुनिश्चित करते.
लहान धातूच्या लेथ पार्ट्सच्या निर्मितीमध्ये सामान्य ऑपरेशन्स
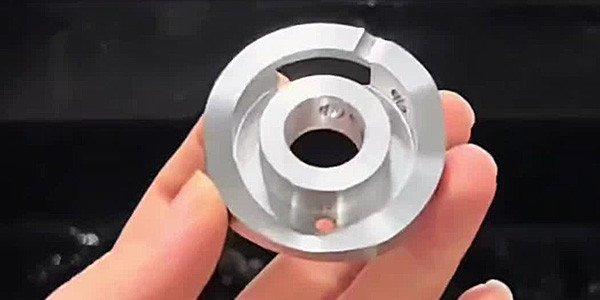
लेथ पार्ट्ससाठी प्रमुख प्रक्रिया:
टर्निंग: ही एक प्राथमिक वजाबाकी प्रक्रिया आहे जी वर्कपीसचा व्यास कमी करून सरळ सिलेंडर, टेपर, शोल्डर किंवा कंटूर तयार करते. रफ टर्निंगमुळे मोठ्या प्रमाणात मटेरियल वेगाने काढले जाते, तर फिनिश टर्निंगमुळे अचूक मापे आणि उत्कृष्ट पृष्ठभाग फिनिश (बहुतेकदा Ra 0.8 μm किंवा त्याहून गुळगुळीत) प्राप्त होतो. लहान भागांसाठी, ही प्रक्रिया कॉन्सेंट्रिसिटी (केंद्रता) आणि राउंडनेस (वर्तुळाकारपणा) सुनिश्चित करते, जे शाफ्ट, पिन आणि बुशिंगसाठी अत्यंत महत्त्वाचे आहे. boyiprototyping.com
फेसिंग: यामध्ये, पार्टच्या फिरणाऱ्या टोकावरून टूलला त्रिज्येच्या दिशेने पुढे सरकवून एक सपाट, लंबवत अंतिम पृष्ठभाग तयार केला जातो. यामुळे पुढील कार्यांसाठी एक स्वच्छ संदर्भ पृष्ठभाग मिळतो किंवा योग्य लांबी आणि काटकोनीपणा सुनिश्चित होतो.
ड्रिलिंग आणि बोरिंग: ड्रिलिंगमध्ये टरेट किंवा टेलस्टॉकमध्ये धरलेल्या फिरत्या ड्रिलचा वापर करून अक्षीय छिद्रे तयार केली जातात. बोरिंगद्वारे अचूक फिटसाठी ही छिद्रे मोठी किंवा अधिक सुबक केली जातात. लहान बुशिंग्ज किंवा फिटिंग्जमध्ये घट्ट टॉलरन्स आणि गुळगुळीत बोअर्स मिळवण्यासाठी अनेकदा सिंगल-पॉइंट बोरिंग बारचा वापर केला जातो. प्रगत लेथवरील लाइव्ह टूलिंगमुळे, यंत्राची जागा न बदलता त्रिज्यीय वैशिष्ट्यांसाठी क्रॉस-ड्रिलिंग करणे शक्य होते.
थ्रेडिंग: स्पिंडलच्या फिरण्यासोबत समक्रमित (सिंक्रोनाइझ) केलेल्या हेलिकल मार्गाचे अनुसरण करणाऱ्या सिंगल-पॉइंट थ्रेडिंग टूल्सचा वापर करून बाह्य थ्रेड्स कापले जातात. अंतर्गत थ्रेड्ससाठी टॅप्स किंवा बोरिंग टूल्सचा वापर केला जातो. सीएनसी नियंत्रणामुळे लहान फास्टनर्स, कनेक्टर्स किंवा ॲडजस्टमेंट स्क्रूंवर अचूक पिच, लीड आणि मल्टी-स्टार्ट थ्रेड्स तयार करणे शक्य होते. partmfg.com
*नर्लिंग: ही एक आकार देणारी (कापण्याची नव्हे) प्रक्रिया आहे, ज्यामध्ये फिरणाऱ्या वर्कपीसवर नर्लिंग टूल दाबून हिऱ्याच्या आकाराचा, सरळ किंवा तिरकस पोत असलेला नमुना तयार केला जातो. यामुळे नॉब, थंबस्क्रू, हँडल किंवा ॲडजस्टमेंट कॉलरचा व्यास लक्षणीयरीत्या न वाढवता त्यावरील पकड सुधारते. reidsupply.com
स्विस-प्रकारचे सीएनसी लेथ विशेषतः खूप लहान भागांसाठी (सब-मिलीमीटर वैशिष्ट्यांपर्यंत) योग्य आहेत कारण कटिंग झोनच्या जवळ स्टॉकला आधार देणारे मार्गदर्शक बुशिंग, विक्षेपण कमी करते आणि मेडिकल स्क्रू किंवा वॉच पिन सारखे उच्च-आस्पेक्ट-रेशो घटक सक्षम करते.
पोस्ट-प्रोसेसिंग पायऱ्या
प्राथमिक मशीनिंगनंतर, लहान भागांमध्ये दोष दूर करण्यासाठी आणि कार्यक्षमता वाढविण्यासाठी फिनिशिंग केले जाते:
१.डीबरिंग आणि फिनिशिंग: मॅन्युअल डिबरिंग, व्हायब्रेटरी टम्बलिंग किंवा मीडिया ब्लास्टिंगद्वारे तीक्ष्ण कडा, वळताना किंवा ड्रिलिंग करताना येणारे बुर आणि टूल मार्क्स काढून टाकले जातात. बीड ब्लास्टिंग (काच किंवा सिरेमिक बीड्स वापरून) किंवा अॅब्रेसिव्ह मीडियासह टम्बलिंग पृष्ठभाग गुळगुळीत करते, सौंदर्यशास्त्र सुधारते आणि कोटिंगसाठी भाग तयार करते. हे चरण ताण एकाग्रता रोखतात आणि सुरक्षित हाताळणी सुनिश्चित करतात.comcoinc.com
२.पृष्ठभाग उपचार: गंज प्रतिकार, पोशाख गुणधर्म किंवा देखावा वाढवण्यासाठी, सामान्य उपचारांमध्ये हे समाविष्ट आहे: सजावटीच्या किंवा संरक्षणात्मक थरांसाठी इलेक्ट्रोप्लेटिंग (निकेल, क्रोम, जस्त).
*कठीण, इन्सुलेट ऑक्साईड फिल्म तयार करण्यासाठी (अॅल्युमिनियमसाठी) अॅनोडायझिंग.
*गंज प्रतिकार वाढविण्यासाठी निष्क्रियता (स्टेनलेस स्टीलसाठी).
*विशेष गरजांसाठी पेंटिंग, पावडर कोटिंग किंवा पीव्हीडी/सीव्हीडी कोटिंग्ज.
वैद्यकीय, अवकाश किंवा सागरी अनुप्रयोगांसारख्या कठीण वातावरणात या उपचारांमुळे सेवा आयुष्य वाढते.
प्रमुख प्रक्रियांसाठी आदर्श वापर प्रकरणे
१.सीएनसी लेथ्स (स्विस-प्रकारसह): उत्कृष्ट एकाग्रता, पृष्ठभाग पूर्णता आणि रोटेशनल वैशिष्ट्यांमध्ये मध्यम ते उच्च जटिलता आवश्यक असलेल्या अचूक लहान भागांसाठी सर्वोत्तम. सामान्य अनुप्रयोगांमध्ये हे समाविष्ट आहे:
*शाफ्ट, रॉड आणि स्पिंडल.
*बुशिंग्ज, स्पेसर आणि बेअरिंग्ज.
*थ्रेडेड फास्टनर्स, कनेक्टर आणि फिटिंग्ज.
*ऑटोमोटिव्ह सेन्सर हाऊसिंग, एरोस्पेस फिटिंग्ज आणि वैद्यकीय उपकरणांचे घटक.
*सीएनसी टर्निंग प्रोटोटाइप ते मध्यम धावांसाठी (शेकडो ते हजारो) लवचिकता देते, जलद सेटअप बदल आणि मटेरियल कार्यक्षमतासह.
२. मेटल इंजेक्शन मोल्डिंग (एमआयएम): मोठ्या प्रमाणात (हजारो ते लाखो) उत्पादित केलेल्या अतिशय लहान, अत्यंत गुंतागुंतीच्या भागांसाठी आदर्श. एमआयएमची सुरुवात धातूच्या पावडरला बाईंडरमध्ये मिसळून, साच्यात इंजेक्ट करून, डिबाउंड करून आणि जवळजवळ पूर्ण घनतेपर्यंत सिंटर करून केली जाते. ते पातळ भिंती, अंडरकट्स, अंतर्गत पोकळी, बारीक पोत किंवा एकत्रित अनेक घटकांसारख्या वैशिष्ट्यांमध्ये उत्कृष्ट आहे जे कार्यक्षमतेने मशीन करणे महाग किंवा अशक्य असेल.unionfab.com
लहान धातूच्या भागांसाठी सामान्य MIM अनुप्रयोगांमध्ये वैद्यकीय उपकरण घटक (उदा., शस्त्रक्रिया साधने, ऑर्थोडोंटिक कंस), सूक्ष्म-गिअर्स, गुंतागुंतीचे कंस, बंदुक ट्रिगर आणि इलेक्ट्रॉनिक कनेक्टर यांचा समावेश होतो. टूलिंगचा खर्च सुरुवातीला जास्त असला तरी, MIM किफायतशीर मोठ्या प्रमाणात उत्पादनासाठी कचरा, दुय्यम ऑपरेशन्स आणि असेंब्ली पायऱ्या कमी करते.
प्रत्यक्षात, उत्पादक अनेकदा पद्धतींचे संकरीकरण करतात: एखादा भाग जटिल भूमितीसाठी MIM-आकाराचा असू शकतो आणि नंतर गंभीर सहनशीलतेसाठी CNC लेथवर फिनिश-मशीन केलेला असू शकतो, किंवा जर व्हॉल्यूमने त्याचे समर्थन केले तर वळलेल्या भागांना MIM-सारखी दुय्यम वैशिष्ट्ये मिळू शकतात.
एकंदरीत, लहान धातूच्या लेथ पार्ट्सचे उत्पादन हे आधुनिक लघु अनुप्रयोगांमध्ये आकार, अचूकता, टिकाऊपणा आणि कार्यक्षमतेसाठी कठोर आवश्यकता पूर्ण करण्यासाठी वजाबाकी अचूकता (सीएनसी टर्निंगद्वारे) जवळ-नेट-आकार कार्यक्षमता (एमआयएमद्वारे) आणि आवश्यक पोस्ट-प्रोसेसिंगसह एकत्रित करते.
लहान धातूच्या लेथ भागांसाठी साहित्य निवड
उत्पादन प्रक्रियेत योग्य साहित्य निवडणे महत्त्वाचे असते, कारण ते मशीनीबिलिटी, टिकाऊपणा आणि खर्चावर परिणाम करते. लहान लेथ पार्ट्ससाठी सामान्य धातूंमध्ये अॅल्युमिनियम, पितळ, स्टील, स्टेनलेस स्टील, तांबे आणि टायटॅनियम यांचा समावेश होतो. प्रत्येक धातूमध्ये अद्वितीय गुणधर्म असतात: अॅल्युमिनियम हलके आणि मशीन करण्यास सोपे असते परंतु मऊ असते; पितळ उत्कृष्ट गंज प्रतिरोधक असते आणि सजावटीच्या किंवा इलेक्ट्रिकल पार्ट्ससाठी आदर्श असते; स्टील ताकद प्रदान करते परंतु कडकपणामुळे लहान वैशिष्ट्यांसाठी आव्हानात्मक असू शकते.
रचना आणि नियोजन
प्रभावी डिझाइन आणि नियोजनामुळे लहान धातूच्या लेथ पार्ट्सच्या निर्मितीतील जोखीम कमी होतात. सॉलिडवर्क्स किंवा फ्यूजन 360 सारख्या CAD सॉफ्टवेअरसह भागाचे मॉडेलिंग सुरू करा, ज्यामध्ये सहनशीलता, पृष्ठभागाचे फिनिश आणि धागे किंवा खोबणी सारख्या वैशिष्ट्यांचा समावेश असेल. लहान भागांसाठी, डिझाइनमध्ये टूल अॅक्सेसचा विचार केला पाहिजे - टूल तुटण्यास कारणीभूत ठरू शकणारे खोल अंडरकट्स टाळा.
नियोजनात प्रक्रिया क्रमवारी समाविष्ट आहे: मोठ्या प्रमाणात साहित्य काढण्यासाठी रफ टर्न, नंतर अचूकतेसाठी फिनिश पास. सीएनसी लेथसाठी जी-कोड तयार करण्यासाठी सीएएम सॉफ्टवेअर वापरून ऑपरेशन्सचे अनुकरण करा, फीड्स आणि गती ऑप्टिमाइझ करा. मॅन्युअल लेथसाठी, परिमाणांसह तपशीलवार रेखाचित्रे तयार करा.
फिक्स्चरिंगचा विचार करा: लहान व्यासांच्या अचूक होल्डिंगसाठी कोलेट्स किंवा नाजूक भागांना आधार देण्यासाठी कस्टम बुशिंग्ज. जास्त व्हॉल्यूमसाठी बॅच प्लॅनिंगमध्ये ऑटोमॅटिक लेथ्सवर बार फीडरचा समावेश असतो. जोखीम मूल्यांकनात चॅटर (कंपन खराब फिनिशिंगला कारणीभूत ठरते) किंवा बर्र तयार होणे यासारख्या संभाव्य समस्यांचा समावेश होतो. उष्णता नष्ट करण्यासाठी शीतलक वापराचे नियोजन करा, विशेषतः स्टेनलेस स्टीलमध्ये. वेळेचे अंदाज शेड्यूल करण्यात मदत करतात: एका साध्या लहान शाफ्टला प्रत्येक भागासाठी मॅन्युअली 5-10 मिनिटे लागू शकतात, CNC वर कमी.
प्रोटोटाइपिंग योजनेची पडताळणी करते—मशीनमध्ये एक चाचणी भाग, मायक्रोमीटर किंवा CMM ने मोजमाप आणि पुनरावृत्ती. दस्तऐवजीकरण पुनरावृत्तीक्षमता सुनिश्चित करते.
लेथ सेटअप आणि साधने
सेटअपपासूनच अचूकता सुरू होते. मिनी लेथसाठी, ते एका स्थिर बेंचवर सुरक्षित करा, बेड समतल करा आणि हेडस्टॉक आणि टेलस्टॉक संरेखित करा. लेथच्या भागांमध्ये बेड, हेडस्टॉक (स्पिंडलसह), कॅरेज आणि टेलस्टॉक यांचा समावेश आहे.
सामान्य वापरासाठी वर्कपीस ३-जॉ चकमध्ये किंवा लहान व्यासांवर उच्च अचूकतेसाठी कोलेटमध्ये बसवा. जर टेलस्टॉक सपोर्टची आवश्यकता असेल तर सेंटर ड्रिल वापरा.
साधने: पितळ सारख्या मऊ धातूंसाठी हाय-स्पीड स्टील (HSS), कठीण धातूंसाठी कार्बाइड इन्सर्ट. साधने विशिष्ट कोनात बारीक करा—उदा. थ्रेडिंगसाठी 60°. टूलची उंची स्पिंडल सेंटरलाइनशी जुळली पाहिजे.
वेग आणि फीड्स: RPM (कटिंग स्पीड x ४) / व्यासानुसार मोजा. पितळासाठी, लहान भागांवर १०००-२००० RPM; प्रति रिव्होल्यूशन ०.००२-०.००५ इंच फीड्स. स्नेहनसाठी कटिंग फ्लुइड्स वापरा.
सूक्ष्म भागांसाठी, स्थिर विश्रांती वापरा किंवा वाकणे टाळण्यासाठी विश्रांतीचे अनुसरण करा. डायल इंडिकेटरसह कॅलिब्रेशन अचूकता सुनिश्चित करते.
मशीनिंग ऑपरेशन्स
प्रक्रियेच्या गाभ्यामध्ये अनेक ऑपरेशन्स समाविष्ट आहेत, प्रत्येक लहान भागांसाठी तयार केली आहे.
समोरासमोर: टूलला लंबवत पुढे करून वर्कपीसच्या टोकाला चौकोनी करा. लहान भागांसाठी, हलके कट (०.००५ इंच) टूल खोदण्यापासून रोखतात.
टर्निंग: टूलला अक्षाला समांतर हलवून व्यास कमी करा. रफिंगमध्ये बहुतेक मटेरियल काढले जाते, तर फिनिशिंगमध्ये अंतिम आकारमान प्राप्त केले जाते. लहान भागांवर, पृष्ठभागाचा वेग कायम ठेवण्यासाठी उच्च RPM वापरा.
ड्रिलिंग आणि बोरिंग: प्रथम सेंटर ड्रिल वापरा, नंतर छिद्रे पाडा. बोरिंगमुळे छिद्रे अचूकपणे मोठी होतात. लहान छिद्रांसाठी, ड्रिल इकडे-तिकडे भरकटू नये म्हणून कार्बाइड ड्रिल वापरा.
थ्रेडिंग: डाय किंवा सिंगल-पॉइंट टूलने थ्रेड्स कापा. लहान भागांवर बाह्य थ्रेड्स सामान्यपणे आढळतात; सेटअप पक्का असल्याची खात्री करा.
पार्टिंग: तयार झालेला भाग पातळ पात्याच्या अवजाराने कापून घ्या. शक्य असल्यास टेलस्टॉकचा आधार द्या.
नर्लिंग आणि ग्रूव्हिंग: पोत किंवा खाचा तयार करणे. सूक्ष्म वैशिष्ट्यांसाठी, विशेष साधनांची आवश्यकता असते. सीएनसीमध्ये, लाइव्ह टूलिंगमुळे ऑफ-अॅक्सिस मिलिंग शक्य होते. उदाहरणे: 0-80 पितळी फ्लॅंज नटच्या मशिनिंगमध्ये अनुक्रमे ड्रिलिंग, टॅपिंग आणि टर्निंगचा समावेश असतो.
०.५ मिमी चेम्फरसारख्या अगदी लहान भागांसाठी, कस्टम जिग्स किंवा दुय्यम ऑपरेशन्स (उदा. सँडिंग) केल्या जाऊ शकतात. उष्णता व्यवस्थापन अत्यंत महत्वाचे आहे - जास्त उष्णता पातळ भागांना विकृत करू शकते.
डिबरिंगमुळे तीक्ष्ण कडा काढून टाकल्या जातात, बहुतेकदा फाईल्स किंवा टम्बलर वापरून मॅन्युअली.
सुरक्षा आणि गुणवत्ता नियंत्रण
सुरक्षितता सर्वात महत्त्वाची आहे: पीपीई घाला, सैल कपडे घाला आणि गार्ड वापरा. फिरत्या भागांमध्ये हात घालू नका; समायोजनासाठी मशीन थांबवा.
गुणवत्ता नियंत्रणामध्ये परिमाणांसाठी मायक्रोमीटर, कॅलिपर आणि ऑप्टिकल तुलनात्मक यंत्रे वापरली जातात. पृष्ठभागाच्या खडबडीतपणाचे परीक्षक फिनिश तपासतात. लहान भागांसाठी, मॅग्निफिकेशन तपासणीस मदत करते.
विविधतेचे निरीक्षण करण्यासाठी SPC लागू करा. सामान्य दोष: खराब चकिंगमुळे गोलाकारपणा, कंटाळवाण्या साधनांमुळे होणारे बर.
प्रगत तंत्र
सीएनसी इंटिग्रेशन प्रक्रिया स्वयंचलित करते, ज्यामध्ये स्विस लेथ जटिल लहान भागांसाठी उत्कृष्ट असतात. हायब्रिड पद्धती प्रोटोटाइपसाठी लेथला 3D प्रिंटिंगसह एकत्र करतात. मल्टी-अॅक्सिस टर्निंगमध्ये रिपोझिशनिंगशिवाय स्लॉट सारखी वैशिष्ट्ये जोडली जातात.
निष्कर्ष
लहान धातूच्या लेथ पार्ट्सची निर्मिती प्रक्रिया कला आणि विज्ञानाचे मिश्रण करते, नवोपक्रमासाठी आवश्यक असलेले अचूक घटक प्रदान करते. कौशल्य सरावासह येते, कार्यक्षमता आणि गुणवत्तेसाठी विकसित तंत्रज्ञानाशी जुळवून घेत.