Makînekirina Parçeyên Metalî yên CNC +86-18169936698
Di rewşa pîşesaziya nûjen de, cudahiya di navbera kombînasyoneke fonksiyonel û nûjeniyeke şoreşger de pir caran di mîkronan de ye. Her ku dîsîplînên endezyariyê sînorên fîzîkê berfireh dikin - çi di çêkirina nîvconductoran de, robotîka bijîşkî, pêşvebirina fezayî, an fotonîkê de - daxwaza pêkhateyên bi toleransên ku bi mîkronên yek-reqemî têne pîvandin ji pisporiyeke nişê veguheriye pêdiviyeke bingehîn a çêkirinê. Hilberînerek parçeyên CNC-ya rastbûna bilind êdî ne tenê firoşkarekî pêkhateyên makînekirî ye; ew dirêjkirinek girîng a beşên R&D û endezyariyê yên pîşesaziyên herî pêşketî yên cîhanê ne.
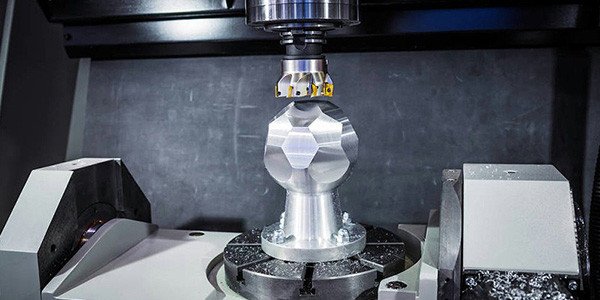
Ji bo xebitandina di vê qadê de ji bankek makîneyên frezkirinê yên pênc-eksenî bêtir tişt hewce dike. Ew ekosîstemek holîstîk hewce dike ku tê de metrolojî makînekirinê rêve dibe, aramiya jîngehê ne munaqeşebar e, û sinerjiya di navbera nermalav, hardware û pisporiya mirovan de bi baldarî tê organîzekirin. Ev gotar stûnên teknîkî yên ku operasyonek hilberînê ya rastîn a rastbûna bilind ji atolyeyên kar ên CNC yên standard cuda dikin vedikole.
Pênasekirina Paradîgmaya Rastbûnê
Berî ku em bikevin nav rêbazê, girîng e ku em diyar bikin ka "rastbûna bilind" di çêkirina hemdem de çi ye. Her çend makîneya CNC ya standard pir caran di nav toleransên ±0.005 înç (nêzîkî ±127 mîkron) de dixebite jî, çêkirina rastbûna bilind bi gelemperî di nav toleransên ±0.0001 înç (±2.54 mîkron) an jî tengtir de dixebite. Serlêdanên rastbûna pir bilind - wekî pêkhateyên derzîkirina sotemeniyê, xanîyên optîkî, an împlantên ortopedîk - pir caran toleransên di rêza bin-mîkron de dixwazin, li kêleka hewcedariyên hişk ji bo qedandina rûberê (pir caran di bin 8 mîkroînçên Ra de) û kontrolên pîvandin û toleransê yên geometrîkî (GD&T) wekî rûtbûn, hevsengî û perpendîkularî.
Bidestxistina van taybetmendiyan ne şans e; ew encama pergaleke hişk û çerxeke girtî ye ku her guherbarê di pêvajoya çêkirinê de li ber çavan digire.
1. Makîneya Amûrê: Bingeha Îstîqrara Mekanîkî
Bingeha bingehîn a her tesîseke rastbûna bilind makîneya bi xwe ye. Aş û tornên CNC yên standard, her çend jêhatî bin jî, pir caran guherbarên wekî mezinbûna germî, rijandina milê, û paşvekişandinê diafirînin ku ji bo xebata asta mîkronê nayên qebûlkirin.
Hilberînerên rastbûna bilind li makîneyên ku bi taybetî ji bo hişkbûn û aramiya germî hatine çêkirin veberhênanê dikin. Ev bi gelemperî ev tiştan dihewîne:
-
Bingehên Betonê yên Polîmer: Berevajî bingehên hesinê avêtinê yên kevneşopî, betonê polîmer (avêtina mîneral) kêmkirina lerizînê ya bilindtir pêşkêş dike - heta deh qat ji hesinê avêtinê yê gewr. Ev vegirtina lerizînên harmonîk pêşî li lerizîna mîkro digire, ku dikare qedandina rûberê û temenê amûrê bixe xeterê.
-
Ajokarên Motorên Xêzikî: Makîneyên rastbûna bilind pir caran ji pêçên gogê yên kevneşopî dûr dikevin û motorên xêzikî tercîh dikin. Bi rakirina pêkhateyên veguhestina mekanîkî, motorên xêzikî paşveçûn û hîsterezîsê ji holê radikin, tevgera rasterast û bêşilandinê peyda dikin. Ev rê dide rêjeyên lezkirinê yên bilindtir bi rastbûna pozîsyonê ya pir çêtir.
-
Rêveberiya Germahîyê: Germahî dijminê rastbûnê ye. Makîneyek dikare di dema hilberînê de bi girîngî fireh bibe, cihên xala navenda amûrê (TCP) biguhezîne. Hilberînerên pêşketî makîneyên bi sêwirana eksena simetrîk, pergalên sarkirina çalak ji bo motor û milên, û nermalava tezmînata mezinbûna germahîyê bikar tînin ku di dema rast de guherînên ji ber germahiyê model dike û wan sererast dike.
2. Metrolojî: Fermana Çerxa Girtî
Eger makînekirin kar be, metrolojî wijdan e. Di hawîrdorên rastbûna bilind de, pîvandin ne gaveke kontrola kalîteyê ya dawiya xetê ye; ew fonksiyoneke yekgirtî û di nav pêvajoyê de ye. Mantra hêsan e: eger hûn nekarin wê bipîvin, hûn nekarin wê makîne bikin.
Binesaziya metrolojiyê di tesîseke rastbûna bilind de ev in:
-
Makîneyên Pîvandina Koordînatê (CMM): CMM-yên pir an gantry yên rastbûna bilind, ku di laboratuarên bi germahiya kontrolkirî (bi gelemperî 20°C ± 0.5°C) de têne bicîh kirin, wekî standarda hakemtiyê kar dikin. Ev makîne ji bo berawirdkirina parçeyên fîzîkî bi modelên CAD-ê re, probên şopandinê bikar tînin, û raporên berfireh li ser form, mezinahî û pozîsyonê çêdikin.
-
Sondkirina Di Pêvajoyê de: Makîneyên CNC yên nûjen ên rastbûna bilind bi sondajên mîlî yên rastbûna bilind ve hatine sazkirin. Ev du fonksiyonên girîng pêk tîne: verastkirina sazkirinê (piştrastkirina ku materyalê stokê di nav mîkronên modela dîjîtal de cih digire) û makîneya adapteyî . Di makîneya adapteyî de, sonde taybetmendiyek krîtîk di nîvê çerxê de dipîve; heke cûdahiyek were tespît kirin, nermalava CAM rêyên amûran ji bo operasyonên mayî bi dînamîkî diguherîne da ku telafî bike.
-
Vekolîna Bêtemas û Optîkî: Ji bo geometrîyên aloz, taybetmendiyên mîkro, an rûberên hesas, berawirdkerên optîkî, interferometreyên ronahiya spî, û skanerên lazer têne bikar anîn. Ev amûr rê didin vekolîna bilez a kontûrên aloz û şikestinên qiraxan ku bi sondajên destî nayên pîvandin bi rastî.
3. Şerê Li Dijî Dînamîkên Termal
Dibe ku di çêkirina CNC-ya rastbûna bilind de dijwarîya herî xeternak mezinbûna germî be. Materyal bi guherînên germahiyê re berfireh dibin û diqelişin. Guherînek germahiyê ya 10°C di pêkhateyek aluminiumê ya 300 mm de dibe sedema guherînek boyûzî ya bi qasî 0.07 mm - guherînek karesatbar di cîhana mîkronê de.
Hilberînerek rastbûna bilind û rewa jîngeha germî li ser sê aliyan kontrol dike:
-
Kontrolkirina Avhewaya Tesîsê: Qata hilberînê ne tenê bi klîma ye; ew di nav zarfeke îzotermîk a hişk de tê parastin, pir caran ±1°C. Ev yek rêvebirina rêjeyên guheztina hewayê jî dihewîne da ku pêşî li çînbûnê (cudahiyên germahiyê di navbera erd û banê de) bigire.
-
Stabîlîzasyona Termal a Amûrên Makîneyê: Berî ku operasyonên makînekirinê yên krîtîk dest pê bikin, makîne ji çerxek "germbûnê" derbas dibin. Ev tê vê wateyê ku milê û eksenan bi leza xebitandinê heta ku hevsengiya germî were gihîştin - pêvajoyek ku dikare 60 heta 90 hûrdeman bidome. Hin tesîs makîneyên krîtîk 24/7 dixebitin da ku ji guherînên germî yên bi rawestanên şevê ve girêdayî dûr bikevin.
-
Kontrolkirina Germahiya Sarincokê: Sîstemên sarincokê yên bi zexta bilind bi yekîneyên kontrola germî (TCU) ve têne saz kirin ku germahiya sarincokê li gorî xalek diyarkirî ya rast, bi gelemperî hinekî li jêr germahiya hawîrdorê, rêk dixin. Ev yek rê li ber wê yekê digire ku sarincok wekî navgînek veguhastina germê tevbigere ku di dema çerxên birîna dirêj de perçeyê an jî amûrê bi awayekî herêmî germ dike.
4. Zanista Materyalan û Dînamîkên Amûran
Têkiliya di navbera amûra birrînê û materyalê parçeyê kar de ji hêla mîkromekanîkê ve tê rêvebirin. Di çêkirina rastbûna bilind de, amûrên standard ên amade pir caran têrê nakin.
-
Bingeh û Rûpûş: Hilberîner bingehên karbîdê yên mîkro-danî bikar tînin ku hişkbûn û ragirtina qiraxan bilindtir pêşkêş dikin. Rûpûşên wekî AlTiN (Aluminium Titanium Nîtride) an karbona mîna elmasê (DLC) ne tenê ji bo berxwedana li hember aşînê lê ji bo katsayiya wan a xişandinê û şiyana wan a birêvebirina germê li qiraxa birrînê têne hilbijartin.
-
Xwarbûn û Balanskirina Amûrê: Li toleransên asta mîkronê, xwarbûna amûrê (eksentrîkbûna zivirîna amûrê) dibe guhêrbarek sereke. Girêderek amûrê ku 5 mîkron xwarbûnê dide dê ne gengaz bike ku toleransa pozîsyonê ya 2 mîkron were bidestxistin. Atolyeyên rastbûna bilind girên amûrê yên hîdrolîk an jî yên piçûkkirî bikar tînin, ku li gorî çengên koletê yên standard hêza girtinê û konsentrîksiyona bilindtir (bi gelemperî di bin 3 mîkronan de) pêşkêş dikin. Wekî din, kombûnên amûran bi dînamîkî li gorî standardên G2.5 an çêtir têne hevseng kirin da ku lerizînê di leza bilind a mîlê de ji holê rakin.
-
Kontrolkirina Çîpan: Di makînekirina bi hûrgilî de, valakirina çîpan pir girîng e. Ji nû ve birîna çîpan - li cihê ku materyalê berê hatiye birîn dîsa ji herêma birrînê derbas dibe - dikare bibe sedema kêmasiyên qedandina rûyê û mîkro-welding (qiraxa kombûyî). Sarincokê bi zexta bilind (bi gelemperî 1,000 PSI an jî bilindtir) ku bi rast li ser rûbera birrînê tê rêve kirin, ji bo valakirina tavilê ya çîpan û rûnkirina qiraxa birrînê, bi parastina yekparçeyiya rûyê, xizmet dike.
5. Ragirtina Kar: Navrûya Rastbûnê
Makîneya amûrê tenê bi qasî rûbera di navbera milê û parçeyê de rast e. Girtina kar pir caran xeleka herî qels di zincîra rastbûnê de ye. Ger parçe di dema guhertina amûrê de 10 mîkron biguhere, tevahiya stratejiya makînekirinê têk diçe.
Stratejiyên ragirtina kar a rastbûna bilind ev in:
-
Sîstemên Girtina Karê ya Xala Sifir: Ev sîstem stûnên kişandinê û paletên erdê yên rastîn bikar tînin da ku piştrast bikin ku sazkirin di nav 2 heta 5 mîkronan de dubare dibin. Ev dihêle ku parçe ji makîneya EDM ber bi aşxaneyekê û dûv re jî CMM-ê ve werin veguheztin bêyî ku referansa pozîsyonê winda bibe.
-
Mandrel û Koletên Berfirehkirinê: Ji bo operasyonên zivirandinê an girtina ID, mandrelên hîdrolîk ên berfirehkirinê zexta kelepçekirina radyal a yekreng peyda dikin. Ev hêzê bi rengek wekhev li dora derdorê belav dike, û pêşî li bandora "sêlobkirin" (deformasyona sê-xalî) digire ku bi çeneyên sê-çene yên kevneşopî re hevpar e.
-
Çekên Valahî û Magnetîk: Ji bo pêkhateyên dîwar-tenik an jî yên ne-ferroz, çekên valahî an çekên elektromanyetîk hêzek girtinê ya yekreng li seranserê rûyê peyda dikin bêyî ku zexta mekanîkî çêbikin ku dibe sedema "biharê" perçeyê piştî makînekirinê.
6. Faktora Mirovî: Bernamekirin û Hunermendî
Tevî belavbûna otomasyonê, operatorê mirovî û bernamesaz di jîngehên rastbûna bilind de bêguherîn dimînin. Cûdahiyek berbiçav di navbera bernamekirina CAM-ê ji bo makînekirina hilberînê û bernamekirina CAM-ê ji bo karên rastbûna bilind de heye.
-
Stratejiyên CAM yên Pêşketî: Bernamesaz rêyên amûrê yên makînekirina bi karîgeriya bilind (HEM) an jî frezkirina trokoîdal bikar tînin. Ev stratejî barekî çîpê yê sabît û goşeya tevlêbûna çêtirîn diparêzin, hêzên radyal ên li ser amûrê kêm dikin. Ev yek xwarbûna amûrê - ku beşdarê sereke yê nerastbûnê ye - kêm dike û hilberîna germê birêve dibe.
-
Toleransa Rêyê: Di makînekirina standard de, pêvajoyeke pêvajoya CAM-ê dikare kodê bi toleransa 0.001 înç derxe. Di xebata rastbûna bilind de, toleransa kordal (cudabûna di navbera modela CAD û rêya amûrê ya perçekirî de) pir caran li ser 0.0001 înç an kêmtir tê danîn, ku di encamê de pelên koda G-yê yên mezin û pir hûrgulî çêdibin lê piştrast dike ku amûr bi tevahî geometrîya armanckirî dişopîne.
-
Pîşeyên Pispor: Çêkirina rastbûna bilind xwe dispêre hêzeke kar a ku nuansa "hest" fam dike. Ev makînîst qedandinên rûberê şîrove dikin, guh didin barên milê, û hunera nazik a tezmînata xişandina amûran fam dikin. Ew ne tenê bişkok-pirtikan in; ew endezyarên pêvajoyê ne ku piştrast dikin ku her guherbar - ji konsantrasyona sarincokê bigire heya telafîkirina xişandina amûran - di nav sînorên kontrola statîstîkî de ye.
7. Sîstemên Rêveberiya Kalîteyê û Şopandin
Di dawiyê de, hilberînerek rastbûna bilind di bin çarçoveyên kalîteyê yên hişk de dixebite. Her çend ISO 9001:2015 bingeha wê be jî, rêberên rastîn ên di vî warî de sertîfîkayên AS9100D (Aerospace) an ISO 13485:2016 (Tibbî) diparêzin.
Ev çarçove ferz dikin:
-
Kontrola Pêvajoya Îstatîstîkî (SPC): Çavdêriya demrast a pêvajoyên çêkirinê. Ger pîvanek krîtîk dest bi meyla ber bi sînorê kontrola jorîn an jêrîn ve bike, pêvajo berî ku perçeyek nelihevhatî were hilberandin tê sererast kirin.
-
Şopandina Tevahî: Her perçeyek materyal, her amûra birrînê, û her operator li gorî hejmara serî ya pêkhateyê tê tomar kirin. Ev dihêle ku analîzek dadwerî were kirin ger nakokî derkeve holê, û piştrast dike ku sedemên bingehîn dikarin werin destnîşankirin û ji holê werin rakirin.
Xelasî
Bûyîna hilberînerekî parçeyên CNC-yê yên rastbûna bilind sentezek ji fîzîka pêşketî, endezyariya pêvajoyê ya hûr û kûr, û çanda kalîteyê ya bêtawîz e. Ew guhertinek di zihniyetê de ji "çêkirina parçeyan" ber bi "kontrolkirina pêvajoyan" hewce dike.
Ji bo pîşesaziyên ku têkçûn ne vebijarkek e - li cihê ku xeletiyek 5 mîkron di nozula enjeksiyona sotemeniyê de karîgeriya motorê bi rêjeya 2% kêm dike, an jî li cihê ku xeletiyek 10 mîkron di rêbernameyek neştergeriyê de başbûna nexweşek dixe xeterê - cûdahî girîng e. Ev pîşesazî hewceyê hevkarên ku rastbûnê wekî armanc nabînin, lê wekî bingeha bingehîn dibînin.
Di serdema nûjen a çêkirinê de, hilberînerê CNC-ya rastbûna bilind ne tenê dabînker e; ew gengazkerê nûjeniyê ne, toleransên teorîk ên modelên CAD vediguherînin alavên berbiçav û pêbawer ku pêşerojê hêzdar dikin. Bi rêya entegrasyona stratejîk a makîneyên bi germî stabîl, metrolojiya çerxa girtî, dînamîkên amûrên pêşkeftî û hostatiya pir jêhatî, ev hilberîner piştrast dikin ku dema cîhan bêkêmasiyê dixwaze, makîne pêşkêş dikin.
Xizmetên Makînekirina CNC ya Gazfull Hilbijêrin
Li Gazfull, em di warê dabînkirina xizmetên makînekirinê de pispor in ku ji hilberîna kevneşopî wêdetir diçin. Armanca me ew e ku pêvajoyên we baştir bikin û lêçûnên hilberînê kêm bikin dema ku encamên bi kalîte bilind peyda dikin. Pisporî û pergalên me yên birrîna 3-eksenî yên herî pêşketî di heman demê de dihêle ku em hemî hewcedariyên we yên xwerû bi bandor û rast çareser bikin.
Ji bo bêtir agahdarî li ser hilberînerê parçeyên CNC-yê yên rastbûna bilind: girêdana metrolojî, dînamîkên makîneyan û kontrola pêvajoyê, hûn dikarin serdana Gazfull li https://www.gazfull.com/services/ bikin.