小型金属旋盤部品の製造工程
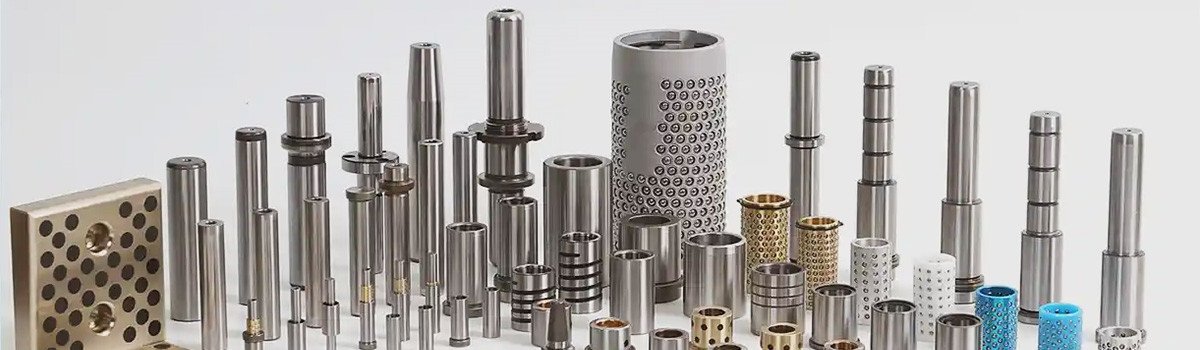
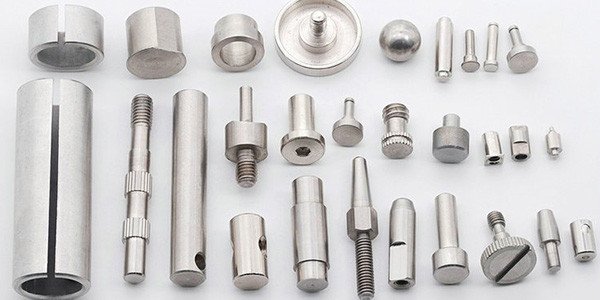
小型金属旋盤部品の製造には、円筒形状のCNC旋削(旋盤加工)が挙げられます。CNC旋削では、回転するワークピースを固定工具で切削します。ねじや溝などの複雑な形状には、多くの場合、ライブツールが使用されます。一方、MIM(金属射出成形)では、複雑な量産部品を製造します。MIMでは、金属粉末とバインダーを混合し、その後、脱バインダーと焼結によって密度を高めます。このプロセスは、原材料(棒材または粉末)から始まり、プログラムされた機械(CNC旋盤)を使用して精度を高め、ビードブラストやめっきなどの仕上げ工程で表面品質を向上させる場合もあります。
目次
トグル旋盤部品の主要工程
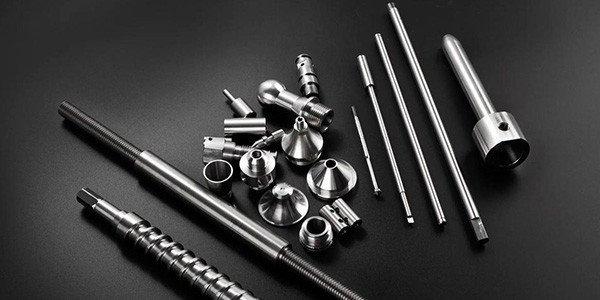
1. CNC旋削(機械加工):旋盤部品のコア工程
- 向い: 平らな端面を作成します。
- 荒削りと仕上げ: バルク材料を除去し、滑らかな表面と厳しい公差 (多くの場合 ±0.0005 インチ以上) を実現します。
- 回転直径: 直線状または輪郭のある円筒形の断面を製造します。
- ねじ切り: 外ねじまたは内ねじを切る。
- 溝入れ: O リング溝、スナップ リング チャネル、またはパーティング フィーチャを形成します。
2. 金属射出成形(MIM):複雑で大量生産可能な小型部品の代替技術
3. 旋盤部品の複雑な形状に対するその他のプロセス
- フライス加工: CNCフライス盤または旋盤のライブツールを用いて行われるフライス加工は、円筒状の部品に平面、ポケット、スロット、キー溝、または輪郭面を作成します。フライス加工では、固定された(またはインデックスされた)ワークピース上で回転する多点カッターを使用し、旋削加工を補完することでハイブリッド形状を実現します。
- ブローチ: これは、歯付き工具をワークピースに押し込んだり押し込んだりして、キー溝、スプライン、セレーションなどの精密な内外形状を1回のパス(または連続した浅い切削)で切削する加工方法です。ロータリーブローチング(ウォブルブローチング)は、専用のアタッチメントを使用することでCNC旋盤で加工でき、二次段取りなしで多角形の穴やプロファイルを効率的に形成できます。
- 描画/押し出し: これらは原料を準備するための上流工程です。線材や棒材の伸線加工では、金属を金型に通して均一な断面形状(例えば、特定の直径の丸棒)を形成します。一方、押し出し加工では、材料を成形金型に通して均一な形状にします。これにより、後続の旋削加工のための高品質な出発材料が確保されます。
小型金属旋盤部品製造における一般的な操作
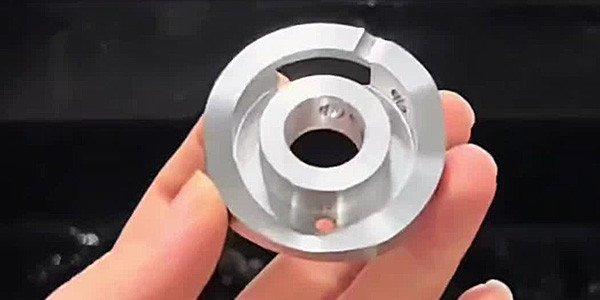
旋盤部品の主要工程:
旋削加工:主要な切削加工工程で、ワークピースの直径を縮小し、直線状の円筒、テーパー、肩部、または輪郭を形成します。荒削り加工では大量の材料を素早く除去し、仕上げ加工では精密な寸法と優れた表面仕上げ(多くの場合、Ra 0.8 μm以下)を実現します。小型部品の場合、この加工により、シャフト、ピン、ブッシュなどに不可欠な同心度と真円度が確保されます。boyiprototyping.com
*面削り:これは、工具を部品の回転端面に沿って半径方向に送り込むことで、平坦で垂直な端面を作成する加工です。これにより、後続の加工のためのきれいな基準面が確立され、適切な長さと直角度が確保されます。
*穴あけと中ぐり加工:穴あけ加工では、旋盤のタレットまたは心押し台に固定された回転ドリルを使用して軸方向の穴を開けます。中ぐり加工では、これらの穴を拡大または細くして精密な嵌合を実現します。多くの場合、単点ボーリングバーを使用して、小さなブッシングや継手に厳しい公差と滑らかな穴を開けます。高度な旋盤のライブツーリングにより、位置を変えることなく、放射状の形状の横方向の穴あけ加工が可能になります。
*ねじ切り:外ねじは、スピンドルの回転と同期したらせん状の経路をたどる単刃ねじ切り工具を使用して切削されます。内ねじはタップまたはボーリング工具を使用します。CNC制御により、小型ファスナー、コネクタ、または調整ねじに、正確なピッチ、リード、および多条ねじを加工できます。partmfg.com
*ローレット加工:成形(切削ではない)工程で、回転するワークピースにローレット加工工具を押し当て、ダイヤモンド型、直線型、または斜め型のテクスチャパターンを形成します。これにより、直径を大きくすることなく、ノブ、つまみネジ、ハンドル、または調整カラーのグリップが向上します。reidsupply.com
スイス型 CNC 旋盤は、ガイド ブッシングが切削領域の近くで素材をサポートし、たわみを減らし、医療用ネジや時計のピンなどの高アスペクト比のコンポーネントを可能にするため、非常に小さな部品 (ミリメートル未満のフィーチャまで) に特に適しています。
後処理手順
一次加工後、小部品は仕上げ加工され、欠陥が除去され性能が向上します。
1.バリ取りと仕上げ: 鋭利なエッジ、旋削加工や穴あけ加工によるバリ、工具痕などは、手作業によるバリ取り、振動タンブリング、またはメディアブラストによって除去されます。ビーズブラスト(ガラスビーズまたはセラミックビーズを使用)または研磨メディアを用いたタンブリングは、表面を滑らかにし、美観を向上させ、コーティング前の部品の準備を整えます。これらの工程により、応力集中を防ぎ、安全な取り扱いが確保されます。comcoinc.com
2.表面処理: 耐腐食性、耐摩耗性、または外観を向上させるための一般的な処理には、装飾層または保護層用の電気めっき(ニッケル、クロム、亜鉛)が含まれます。
※陽極酸化処理(アルミニウムの場合)により、硬い絶縁性の酸化膜を形成します。
*耐腐食性を高めるための不動態化処理(ステンレス鋼用)。
*特殊なニーズに合わせた塗装、粉体塗装、PVD/CVDコーティング。
これらの処理により、医療、航空宇宙、海洋などの厳しい環境での耐用年数が延長されます。
主要プロセスの理想的なユースケース
1.CNC旋盤(スイス型を含む) 優れた同心度、表面仕上げ、そして中程度から高度な回転機構が求められる精密小型部品に最適です。代表的な用途は以下のとおりです。
*シャフト、ロッド、スピンドル。
*ブッシング、スペーサー、ベアリング。
*ねじ付きファスナー、コネクタ、および継手。
*自動車用センサーハウジング、航空宇宙用部品、医療機器部品。
*CNC 旋削は、素早いセットアップ変更と材料効率により、プロトタイプから中規模生産 (数百から数千) まで柔軟に対応します。
2. 金属射出成形(MIM):非常に小型で複雑な部品を大量生産(数万個から数百万個)するのに最適です。MIMは、金属粉末をバインダーと混合し、金型に注入、脱脂、焼結することでほぼ完全な密度まで成形します。薄肉、アンダーカット、内部キャビティ、微細なテクスチャ、あるいは複数の部品を一体化したものなど、効率的な機械加工ではコストがかさむ、あるいは不可能な形状に優れています。unionfab.com
小型金属部品のMIM(金属射出成形)による一般的な用途としては、医療機器部品(例:外科用器具、歯列矯正用ブラケット)、マイクロギア、複雑なブラケット、銃器のトリガー、電子コネクタなどが挙げられます。金型の初期費用は高くなりますが、MIMは廃棄物、二次加工、組み立て工程を削減し、コスト効率の高い大量生産を実現します。
実際には、製造業者は多くの場合、複数のアプローチを組み合わせています。複雑な形状の部品を MIM で成形し、その後、厳しい許容差に合わせて CNC 旋盤で仕上げ加工したり、数量的に妥当であれば旋盤加工した部品に MIM のような二次的特徴を持たせたりします。
全体として、小型金属旋盤部品の製造では、減算精度 (CNC 旋削による) とニアネットシェイプ効率 (MIM による) および必須の後処理を組み合わせて、現代の小型アプリケーションにおけるサイズ、精度、耐久性、機能性の厳しい要件を満たします。
小型金属旋盤部品の材料選定
適切な材料の選択は、加工性、耐久性、そしてコストに影響を与えるため、製造プロセスにおいて極めて重要です。小型旋盤部品によく使用される金属には、アルミニウム、真鍮、鋼、ステンレス鋼、銅、チタンなどがあります。それぞれに独自の特性があります。アルミニウムは軽量で加工しやすいものの、柔らかいという欠点があります。真鍮は優れた耐食性を備え、装飾部品や電気部品に最適です。鋼は強度に優れていますが、硬度が高いため、微細な形状の加工には適していません。
設計と計画
効果的な設計と計画は、小型金属旋盤部品の製造におけるリスクを軽減します。まずはSolidWorksやFusion 360などのCADソフトウェアを用いて、公差、表面仕上げ、ねじ山や溝などの形状を組み込み、部品のモデリングを行います。小型部品の場合、工具へのアクセスを考慮した設計が不可欠です。工具破損の原因となる深いアンダーカットは避けましょう。
計画には工程順序の策定が含まれます。粗削りで材料を取り除いた後、仕上げ加工で精度を確保します。CAMソフトウェアを使用して工程をシミュレーションし、CNC旋盤用のGコードを生成して、送りと回転数を最適化します。手動旋盤の場合は、寸法を記載した詳細な図面を作成します。
治具の検討:小径部品を正確に保持するためのコレットや、繊細な部品を支えるためのカスタムブッシングなど。大量生産のバッチプランニングには、自動旋盤のバーフィーダーを使用します。リスクアセスメントでは、チャタリング(振動による仕上げ不良)やバリの発生といった潜在的な問題を考慮します。特にステンレス鋼の場合、熱を放散させるためにクーラントの使用を計画します。所要時間の見積もりはスケジュール作成に役立ちます。単純な小型シャフトの場合、手作業では部品1個あたり5~10分かかる場合がありますが、CNC加工ではそれよりも短い時間で済みます。
試作によって計画を検証します。テスト部品を機械加工し、マイクロメーターやCMMで測定し、反復作業を行います。ドキュメント化によって再現性が確保されます。
旋盤のセットアップとツール
精度はセットアップから始まります。ミニ旋盤の場合は、安定した作業台に固定し、ベッドの高さを調整し、主軸台と心押台の位置を合わせます。旋盤の部品には、ベッド、主軸台(スピンドル付き)、キャリッジ、心押台が含まれます。
ワークピースは、一般的な用途では3爪チャック、小径で高精度加工が必要な場合はコレットチャックに取り付けます。テールストックによる支持が必要な場合は、センタードリルを使用してください。
工具:真鍮などの軟質金属には高速度鋼(HSS)、硬質金属には超硬合金インサートを使用します。工具は特定の角度(例えば、ねじ切りの場合は60°)に研磨します。工具の高さはスピンドルの中心線と一致させる必要があります。
速度と送り:回転数は(切削速度×4)÷直径で計算します。真鍮の場合、小型部品では1000~2000回転で、1回転あたり0.002~0.005インチの送りとなります。潤滑には切削油を使用してください。
微小部品の場合は、たわみを防ぐために振れ止めまたはフォローレストを使用してください。ダイヤルインジケータによる校正により精度を確保します。
機械加工オペレーション
プロセスの中核には、それぞれ小さな部品に合わせて調整された複数の操作が含まれます。
直面している: 工具を垂直に動かして、ワークピースの端面を直角にします。小さな部品の場合は、軽く削る(0.005インチ)ことで工具の食い込みを防ぎます。
旋削加工:工具を軸に平行に移動させることで直径を小さくします。荒削りで大部分の材料を除去し、仕上げ加工で最終寸法に仕上げます。小さな部品の場合は、表面速度を維持するために高回転数を使用します。
穴あけとボーリング:まずセンタードリルで穴を開け、次にドリルで穴を開けます。ボーリングで穴を正確に拡大します。小径穴の場合は、ブレを防ぐために超硬ドリルを使用してください。
ねじ切り:ダイスまたは単刃工具でねじ山を切ります。小型部品では、外ねじが一般的です。しっかりと固定してください。
切断:薄い刃の工具で完成品を切り離します。可能であれば、心押し台で支えてください。
ローレット加工と溝加工:テクスチャや溝を追加します。微細な形状には、専用の工具が必要です。CNCでは、ライブツーリングによりオフアクシスフライス加工が可能です。例:0-80真鍮フランジナットの機械加工には、穴あけ、ねじ切り、旋削の順で行われます。
0.5mmの面取りのような非常に小さな部品の場合は、専用の治具を使用したり、研磨などの二次加工が必要になる場合があります。熱管理は非常に重要です。過剰な熱は薄い部分を歪ませる可能性があります。
バリ取りでは、多くの場合、やすりやタンブラーを使用して手作業で鋭いエッジを除去します。
安全性と品質管理
安全は最優先です。個人用保護具(PPE)を着用し、ゆったりとした衣服を固定し、ガードを使用してください。回転部品に手を入れないようにし、調整を行う際は機械を停止してください。
品質管理では、寸法測定にマイクロメーター、ノギス、光学式コンパレーターを使用します。表面粗さ計は仕上げをチェックします。小型部品の場合は、拡大鏡を用いて検査します。
SPC(定性・定量的検査)を実施して変動を監視します。よくある欠陥:チャッキング不良による真円度のずれ、鈍い工具によるバリ。
高度なテクニック
CNC統合により工程が自動化され、スイス式旋盤は複雑な小型部品の加工に優れています。ハイブリッド方式では、旋盤と3Dプリントを組み合わせた試作が可能です。多軸旋削により、位置を変更せずにスロットなどの形状を追加できます。
結論
小型金属旋盤部品の製造プロセスは、芸術と科学を融合させ、イノベーションに不可欠な精密部品を生み出します。熟練は、効率性と品質のために進化する技術に適応し、実践を重ねることで得られます。