Փոքր մետաղական խառատահաստոցի մասերի արտադրության գործընթաց
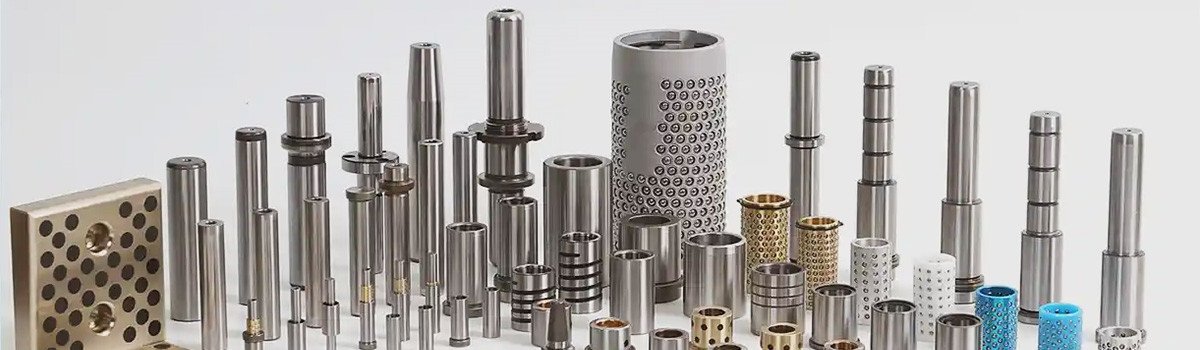
Փոքր մետաղական խառատային մասերի արտադրությունը ներառում է թվային թվային կառավարմամբ խառատում (CNC խառատային մեքենայով մշակում)՝ գլանաձև ձևերի համար, որտեղ պտտվող աշխատանքային մասը կտրվում է ստացիոնար գործիքով, հաճախ՝ շարժական գործիքով՝ բարդ տարրերի, ինչպիսիք են թելերը և ակոսները, համար, կամ մետաղի ներարկման ձուլում (MIM)՝ բարդ, զանգվածային արտադրության բաղադրիչների համար, որը համատեղում է մետաղական փոշին կապակցանյութերի հետ, որին հաջորդում է կապակցումը և թրծումը խտության համար: Գործընթացը սկսվում է հումքից (ձողային նյութ կամ փոշի), օգտագործվում են ծրագրավորված մեքենաներ (CNC խառատային մեքենաներ)՝ ճշգրտության համար, և կարող է ներառել վերջնական մշակման քայլեր, ինչպիսիք են՝ գնդիկավոր պայթեցումը կամ մակերեսի որակի համար ծածկույթը:
Բառը
ToggleԽառատային մասերի հիմնական գործընթացները
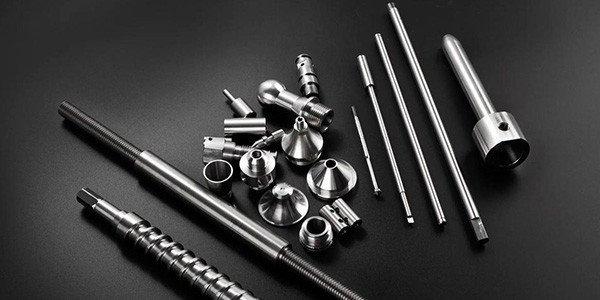
1. CNC խառատում (մեքենաշինություն). խառատային մասերի հիմնական գործընթացը
- ԵրեսապատումՀարթ ծայրային մակերեսի ստեղծում։
- Կոպիտ մշակում և վերջնական մշակումՄեծածավալ նյութի հեռացում, այնուհետև հարթ մակերեսների և խիստ թույլատրելի շեղումների հասնելը (հաճախ ±0.0005 դյույմ կամ ավելի լավ):
- Շրջադարձային տրամագծերՈւղիղ կամ կոնտուրավոր գլանաձև հատվածների արտադրություն։
- threadingԱրտաքին կամ ներքին թելերի կտրում։
- ՇեղելO-օղակաձև ակոսների, ամրացնող օղակների կամ բաժանման առանձնահատկությունների ձևավորում։
2. Մետաղի ներարկման ձուլում (ՄՆՁ). այլընտրանք բարդ, մեծ ծավալի փոքր մասերի համար
3. Խառատային մասերի բարդ առանձնահատկությունների այլ գործընթացներ
- ֆրեզերային: Կատարվելով CNC ֆրեզերների կամ խառատահաստոցների վրա գործող գործիքավորման միջոցով, ֆրեզավորումը ստեղծում է հարթ, գրպանիկավոր, ակոսավոր, բանալիների անցքեր կամ կոնտուրային մակերեսներ այլապես գլանաձև մասերի վրա: Այն օգտագործում է պտտվող բազմակետ կտրիչներ անշարժ (կամ ինդեքսավորված) աշխատանքային մասի վրա, լրացնելով խառատային մշակումը հիբրիդային երկրաչափությունների համար:
- broaching: Սա ենթադրում է ատամնավոր գործիք, որը քաշվում կամ մղվում է աշխատանքային մասի միջով՝ մեկ անցումով (կամ հաջորդական մակերեսային կտրվածքներով) կտրելու ճշգրիտ ներքին կամ արտաքին ձևեր, ինչպիսիք են բանալիների անցքերը, սպլինները կամ ատամնավոր անցքերը: Պտտվող անցքավորումը (տատանվող անցքավորում) կարող է իրականացվել CNC խառատահաստոցների վրա՝ օգտագործելով մասնագիտացված կցորդներ, ինչը հնարավորություն է տալիս արդյունավետորեն ձևավորել բազմանկյուն անցքեր կամ պրոֆիլներ՝ առանց երկրորդական կարգավորումների:
- Նկարչություն/արտահոսք: Սրանք հումքի պատրաստման վերին հոսանքի գործընթացներ են: Մետաղալարի կամ ձողերի ձգումը մետաղը քաշում է կաղապարների միջով՝ միատարր լայնական հատույթներ ստանալու համար (օրինակ՝ որոշակի տրամագծերով կլոր ձողեր), մինչդեռ էքստրուզիան նյութը մղում է ձևավորված կաղապարների միջով՝ համապատասխան պրոֆիլներ ստանալու համար: Սրանք ապահովում են բարձրորակ մեկնարկային նյութ հետագա խառատային գործողությունների համար:
Փոքր մետաղական խառատային մասերի արտադրության մեջ տարածված գործողություններ
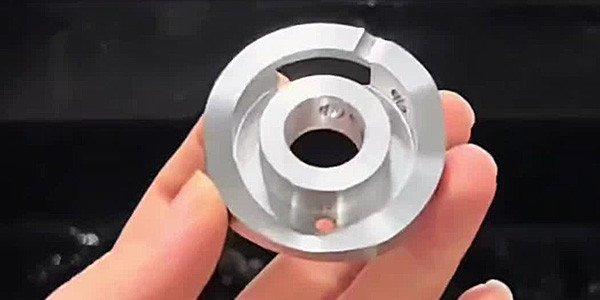
Խառատային մասերի հիմնական գործընթացները.
*Խորացում. Հիմնական հանումային գործընթացը նվազեցնում է աշխատանքային մասի տրամագիծը՝ ուղիղ գլաններ, կոնաձև մասեր, ուսեր կամ ուրվագծեր ստեղծելու համար: Կոպիտ խորացումը արագորեն հեռացնում է ծավալուն նյութը, մինչդեռ վերջնական խորացումը ապահովում է ճշգրիտ չափսեր և գերազանց մակերեսային մշակում (հաճախ Ra 0.8 մկմ կամ ավելի հարթ): Փոքր մասերի համար այս գործողությունը ապահովում է համակենտրոնություն և կլորություն, որոնք կարևոր են առանցքների, քորոցների և թևքերի համար:boyiprototyping.com
*Մակերեսային ձևավորում. Սա ստեղծում է հարթ, ուղղահայաց ծայրային մակերես՝ գործիքը ճառագայթաձև կերպով մատակարարելով մասի պտտվող ծայրին: Այն ստեղծում է մաքուր հենակետային մակերես հետագա գործողությունների համար կամ ապահովում է համապատասխան երկարություն և քառակուսիություն:
*Հորատում և հորատում. Հորատման ժամանակ առանցքային անցքեր են առաջանում՝ օգտագործելով պտտվող հորատներ, որոնք պահվում են աշտարակում կամ պոչային կոթի մեջ: Հորատումը մեծացնում կամ կատարելագործում է այդ անցքերը՝ ճշգրիտ տեղադրման համար, հաճախ օգտագործելով միակետային հորատման ձողեր՝ փոքր թևքերի կամ կցամասերի մեջ խիստ թույլատրելի շեղումներ և հարթ անցքեր ստանալու համար: Առաջադեմ խառատային մեքենաների վրա գործող գործիքավորումը թույլ է տալիս լայնակի հորատում կատարել ճառագայթային տարրերի համար՝ առանց վերատեղադրման:
*Թելքավորում. Արտաքին թելերը կտրվում են միակետային թելքավորման գործիքներով, որոնք հետևում են պարուրաձև ուղու՝ համաժամեցված առանցքի պտույտի հետ: Ներքին թելերը պատրաստվում են ծորակներով կամ հորատման գործիքներով: CNC կառավարումը հնարավորություն է տալիս ճշգրիտ քայլ, կապար և բազմակի մեկնարկային թելեր կիրառել փոքր ամրակների, միակցիչների կամ կարգավորիչ պտուտակների վրա: partmfg.com
*Կռում. Ձևավորման (ոչ թե կտրման) գործողությունը սեղմում է կռումային գործիքը պտտվող աշխատանքային մասի վրա՝ ստեղծելով ադամանդե, ուղիղ կամ անկյունագծային հյուսվածքային նախշ: Սա բարելավում է կոճակների, պտուտակահանների, բռնակների կամ կարգավորիչ օղակների վրա կպչունությունը՝ առանց զգալի տրամագիծ ավելացնելու: reidsupply.com
Շվեյցարական տիպի CNC խառատահաստոցները հատկապես հարմար են շատ փոքր մասերի համար (մինչև միլիմետրից միլիմետր փոքր մասերի)՝ ուղեցույց թևքի շնորհիվ, որը պահում է կոճղը կտրման գոտուն մոտ, նվազեցնելով շեղումը և հնարավորություն տալով օգտագործել բարձր ասպեկտի հարաբերակցությամբ բաղադրիչներ, ինչպիսիք են բժշկական պտուտակները կամ ժամացույցի քորոցները։
Հետմշակման քայլեր
Առաջնային մշակումից հետո փոքր մասերը ենթարկվում են մշակման՝ թերությունները վերացնելու և աշխատանքը բարելավելու համար։
1. Հղկում և ավարտում. Սուր եզրերը, խառատումից կամ հորատումից առաջացած այտերը և գործիքների հետքերը հեռացվում են ձեռքով այտերի հեռացման, թրթռացող շրջման կամ մեդիա փոշեցման միջոցով: Հղկող այտերով փոշեցումը (ապակե կամ կերամիկական այտերով) կամ հղկող մեդիայով շրջումը հարթեցնում է մակերեսները, բարելավում է գեղագիտությունը և պատրաստում մասերը ծածկույթների համար: Այս քայլերը կանխում են լարվածության կենտրոնացումը և ապահովում են անվտանգ մշակում: comcoinc.com
2. Մակերեսային մշակումներ՝ Կոռոզիայի դիմադրությունը, մաշվածության հատկությունները կամ տեսքը բարձրացնելու համար տարածված մշակումներն են՝ էլեկտրոլիտիկ ծածկույթ (նիկել, քրոմ, ցինկ) դեկորատիվ կամ պաշտպանիչ շերտերի համար։
*Անոդացում (ալյումինի համար)՝ կարծր, մեկուսիչ օքսիդային թաղանթ ստեղծելու համար։
* Պասիվացում (չժանգոտվող պողպատի համար)՝ կոռոզիոն դիմադրությունը բարձրացնելու համար։
*Մասնագիտացված կարիքների համար ներկում, փոշեներկում կամ PVD/CVD ծածկույթներ։
Այս մշակումները երկարացնում են ծառայության ժամկետը պահանջկոտ միջավայրերում, ինչպիսիք են բժշկական, ավիատիեզերական կամ ծովային կիրառությունները:
Հիմնական գործընթացների համար իդեալական օգտագործման դեպքեր
1.CNC խառատային հաստոցներ (ներառյալ շվեյցարական տիպի): Լավագույնն է ճշգրիտ փոքր մասերի համար, որոնք պահանջում են գերազանց կոնցենտրացիա, մակերեսային մշակում և պտտվող հատկանիշների միջինից մինչև բարձր բարդություն: Տիպիկ կիրառությունները ներառում են՝
* Առանցքներ, ձողեր և իլիկներ։
* Բուշինգներ, միջադիրներ և կրողներ։
* Պտուտակավոր ամրակներ, միակցիչներ և ֆիթնեսներ։
* Ավտոմոբիլային սենսորների պատյաններ, ավիատիեզերական կցամասեր և բժշկական գործիքների բաղադրիչներ։
*CNC խառատումը ճկունություն է ապահովում նախատիպերի և միջին քանակի (հարյուրներից մինչև հազարավոր) համար՝ արագ տեղադրման փոփոխություններով և նյութի արդյունավետությամբ։
2. Մետաղի ներարկման ձուլում (ՄՆՁ). Իդեալական է շատ փոքր, բարդ մասերի համար, որոնք արտադրվում են մեծ ծավալներով (տասնյակ հազարավորներից մինչև միլիոններ): ՄՆՁ-ն սկսվում է մետաղական փոշուց, որը խառնվում է կապակցանյութի հետ, ներարկվում է ձուլվածքների մեջ, հանվում է և թրծվում գրեթե լրիվ խտության: Այն գերազանցում է այնպիսի հատկանիշների դեպքում, ինչպիսիք են բարակ պատերը, կտրվածքները, ներքին խոռոչները, նուրբ հյուսվածքները կամ ինտեգրված բազմակի տարրերը, որոնք թանկ կամ անհնար կլիներ արդյունավետորեն մեքենայացնել: unionfab.com
Փոքր մետաղական մասերի համար MIM-ի տարածված կիրառությունները ներառում են բժշկական սարքերի բաղադրիչներ (օրինակ՝ վիրաբուժական գործիքներ, օրթոդոնտիկ բրեկետներ), միկրոմեխանիզմներ, բարդ բրեկետներ, հրազենի ձգաններ և էլեկտրոնային միակցիչներ: Չնայած գործիքակազմի արժեքը սկզբնական շրջանում ավելի բարձր է, MIM-ը նվազեցնում է թափոնները, երկրորդական գործողությունները և հավաքման քայլերը՝ ապահովելով ծախսարդյունավետ զանգվածային արտադրություն:
Գործնականում արտադրողները հաճախ հիբրիդացնում են մոտեցումները. մասը կարող է ձևավորվել MIM-ով՝ բարդ երկրաչափության համար, այնուհետև վերջնական մշակում անցնել CNC խառատահաստոցի վրա՝ կրիտիկական շեղումների համար, կամ մշակված մասերը կարող են ստանալ MIM-անման երկրորդական հատկանիշներ, եթե ծավալը արդարացնում է դա:
Ընդհանուր առմամբ, փոքր մետաղական խառատահաստոցի մասերի արտադրությունը համատեղում է սուբտրակտիվ ճշգրտությունը (CNC խառատման միջոցով) գրեթե զուտ ձևի արդյունավետության (MIM-ի միջոցով) և էական հետմշակման հետ՝ ժամանակակից մանրանկարչական կիրառություններում չափերի, ճշգրտության, դիմացկունության և ֆունկցիոնալության խիստ պահանջները բավարարելու համար։
Փոքր մետաղական խառատահաստոցի մասերի նյութերի ընտրություն
Ճիշտ նյութի ընտրությունը կարևորագույն նշանակություն ունի արտադրական գործընթացում, քանի որ այն ազդում է մեքենայացման ունակության, դիմացկունության և արժեքի վրա: Փոքր խառատահաստոցային մասերի համար տարածված մետաղներից են ալյումինը, արույրը, պողպատը, չժանգոտվող պողպատը, պղինձը և տիտանը: Յուրաքանչյուրն ունի յուրահատուկ հատկություններ. ալյումինը թեթև է և հեշտ է մեքենայացվում, բայց փափուկ. արույրը ապահովում է գերազանց կոռոզիոն դիմադրություն և իդեալական է դեկորատիվ կամ էլեկտրական մասերի համար. պողպատը ապահովում է ամրություն, բայց կարող է դժվար լինել փոքր մասերի համար՝ կարծրության պատճառով:
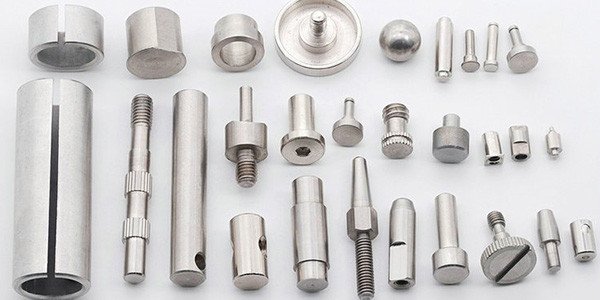
Նախագծում և պլանավորում
Արդյունավետ նախագծումն ու պլանավորումը մեղմացնում են փոքր մետաղական խառատահաստոցի մասերի արտադրության ռիսկերը: Սկսեք CAD ծրագրերից, ինչպիսիք են SolidWorks-ը կամ Fusion 360-ը՝ մասը մոդելավորելու համար՝ ներառելով հանդուրժողականություններ, մակերեսային մշակումներ և այնպիսի առանձնահատկություններ, ինչպիսիք են թելերը կամ ակոսները: Փոքր մասերի համար նախագծումը պետք է հաշվի առնի գործիքի հասանելիությունը՝ խուսափեք խորը կտրվածքներից, որոնք կարող են գործիքի կոտրվածք առաջացնել:
Պլանավորումը ներառում է գործընթացների հաջորդականություն. կոպիտ շրջադարձ՝ մեծածավալ նյութը հեռացնելու համար, ապա ճշգրտության համար վերջնական անցումներ: CAM ծրագրաշարի միջոցով մոդելավորեք գործողություններ՝ CNC խառատահաստոցների համար G-կոդ ստեղծելու, մատակարարումները և արագությունները օպտիմալացնելու համար: Ձեռքի խառատահաստոցների համար ստեղծեք մանրամասն նկարներ չափսերով:
Դիտարկեք ամրացումները. փոքր տրամագծերի ճշգրիտ ամրացման համար նախատեսված կոլետներ կամ նուրբ մասերը պահելու համար նախատեսված հատուկ թևքեր: Մեծ ծավալների խմբաքանակի պլանավորումը ներառում է ավտոմատ խառատահաստոցների վրա ձողերի սնուցիչներ: Ռիսկի գնահատումը ներառում է հնարավոր խնդիրներ, ինչպիսիք են տատանումները (թրթռումը, որը վատ արդյունք է առաջացնում) կամ փշերի առաջացումը: Պլանավորեք սառեցնող հեղուկի օգտագործումը ջերմությունը ցրելու համար, հատկապես չժանգոտվող պողպատի դեպքում: Ժամանակի գնահատականները օգնում են ժամանակացույց կազմել. պարզ փոքր լիսեռը կարող է ձեռքով 5-10 րոպե պահանջել յուրաքանչյուր մասի համար, CNC-ի դեպքում՝ ավելի քիչ:
Նախատիպի ստեղծումը հաստատում է ծրագիրը՝ մեքենայացնել փորձարկման մասը, չափել միկրոմետրերով կամ CMM-ով և կրկնել։ Փաստաթղթավորումը ապահովում է կրկնելիությունը։
Խառատային մեքենայի տեղադրում և գործիքներ
Հավաքագրումը հենց այն կետն է, որտեղ սկսվում է ճշգրտությունը: Փոքր խառատահաստոցի դեպքում այն ամրացրեք կայուն նստարանին, հարթեցրեք հատակը և հավասարեցրեք գլխիկը և պոչային ցողունը: Խառատահաստոցի մասերն են հատակը, գլխիկը (իլիկով), սայլակը և պոչային ցողունը:
Պատրաստի կտորը տեղադրեք եռակի ծնոտով սեղմակի մեջ՝ ընդհանուր օգտագործման համար, կամ կոլետի մեջ՝ փոքր տրամագծերի վրա բարձր ճշգրտության համար: Օգտագործեք կենտրոնական հորատիչ, եթե անհրաժեշտ է պոչային արգելակի հենարան:
Գործիքներ՝ արագագործ պողպատ (HSS)՝ փափուկ մետաղների, օրինակ՝ արույրի համար, կարբիդային ներդիրներ՝ ավելի կոշտ մետաղների համար: Գործիքները հղկեք որոշակի անկյան տակ, օրինակ՝ 60°՝ թելքավորելու համար: Գործիքի բարձրությունը պետք է համընկնի իլիկի կենտրոնական գծի հետ:
Արագություններ և մատակարարումներ. Հաշվարկեք պտույտների քանակը (պտույտների քանակը x 4) / տրամագիծը որպես (կտրման արագություն x 4) / տրամագիծ: Արույրի համար՝ 1000-2000 պտույտ/րոպե փոքր մասերի համար. մատակարարումը 0.002-0.005 դյույմ մեկ պտույտի համար: Օգտագործեք կտրող հեղուկներ յուղման համար:
Միկրո մասերի համար օգտագործեք կայուն հենակներ կամ հետևեք հենարաններին՝ ծռումը կանխելու համար: Ցուցիչների միջոցով կարգաբերումը ապահովում է ճշգրտությունը:
Մեքենաշինական գործողություններ
Գործընթացի միջուկը ներառում է մի քանի գործողություններ, որոնցից յուրաքանչյուրը նախատեսված է փոքր մասերի համար:
Դեմքով: Քառակուսիացրեք աշխատանքային մասի ծայրը՝ գործիքը ուղղահայաց առաջ մղելով: Փոքր մասերի համար թեթև կտրվածքները (0.005 դյույմ) կանխում են գործիքի խրվելը:
Խորացում. Նվազեցրեք տրամագիծը՝ գործիքը առանցքին զուգահեռ տեղաշարժելով: Կոպիտ մշակումը հեռացնում է նյութի մեծ մասը, իսկ վերջնական չափսերը ստացվում են: Փոքր մասերի վրա օգտագործեք բարձր պտույտներ/րոպե՝ մակերեսի արագությունը պահպանելու համար:
Հորատում և հորատում. Սկզբում կենտրոնացրեք հորատումը, ապա անցքերը բացեք: Հորատումը դրանք ճշգրտորեն մեծացնում է: Փոքր անցքերի համար օգտագործեք կարբիդային հորատիչներ՝ շեղումից խուսափելու համար:
Թելերի տեղադրում. կտրեք թելերը մատրիցով կամ միածր գործիքով: Փոքր մասերի վրա արտաքին թելերը տարածված են. ապահովեք կոշտ տեղադրում:
Բաժանում. Կտրեք պատրաստի մասը բարակ շեղբով: Հնարավորության դեպքում հենեք պոչային ցողունով:
Հյուսվածքի կամ ակոսների ավելացում : Միկրո առանձնահատկությունների համար անհրաժեշտ են մասնագիտացված գործիքներ: CNC-ում շարժական գործիքավորումը թույլ է տալիս առանցքային ֆրեզավորում: Օրինակներ՝ 0-80 արույրե եզրային պտուտակի մեքենայացումը ներառում է հաջորդականությամբ հորատում, թակում և պտտում:
Շատ փոքր մասերի համար, ինչպիսիք են 0.5 մմ թեքվածքները, կարող են կիրառվել հատուկ հարմարանքներ կամ լրացուցիչ գործողություններ (օրինակ՝ հղկում): Ջերմության կառավարումը կարևոր է. ավելցուկը կարող է ծռել բարակ հատվածները:
Սուր եզրերը հեռացվում են բծերի հեռացման միջոցով, հաճախ ձեռքով, խարտոցներով կամ բաժակներով:
Անվտանգության և որակի վերահսկում
Անվտանգությունը գերակա է. կրեք անհատական պաշտպանության միջոցներ, ամրացրեք ազատ հագուստը և օգտագործեք պաշտպանիչներ: Խուսափեք պտտվող մասերին ձեռքը չթափելուց. կանգնեցրեք մեքենան կարգավորումների համար:
Որակի վերահսկողությունը չափերի համար օգտագործում է միկրոմետրեր, տրամաչափեր և օպտիկական համեմատիչներ: Մակերեսի կոպտության չափիչները ստուգում են մակերեսի մակերեսը: Փոքր մասերի դեպքում ստուգմանը նպաստում է խոշորացումը:
Կիրառեք SPC՝ տատանումները վերահսկելու համար: Հաճախակի թերություններ՝ կլորություն վատ սեղմումից, բութ գործիքներից առաջացած ճաքեր:
Ընդլայնված տեխնիկա
CNC ինտեգրացիան ավտոմատացնում է գործընթացները, որտեղ շվեյցարական խառատահաստոցները գերազանց են բարդ փոքր մասերի համար: Հիբրիդային մեթոդները համատեղում են խառատահաստոցը 3D տպագրության հետ՝ նախատիպերի համար: Բազմաառանցքային խառատահաստոցը ավելացնում է այնպիսի հնարավորություններ, ինչպիսիք են անցքերը՝ առանց վերատեղադրման:
Եզրափակում
Փոքր մետաղական խառատահաստոցի մասերի արտադրական գործընթացը համատեղում է արվեստն ու գիտությունը՝ ապահովելով նորարարության համար կենսականորեն կարևոր ճշգրիտ բաղադրիչներ: Վարպետությունը գալիս է պրակտիկայի հետ, հարմարվելով զարգացող տեխնոլոգիաներին՝ արդյունավետության և որակի համար: