CNC મશીનિંગ મટિરિયલ્સ માટે એલ્યુમિનિયમ
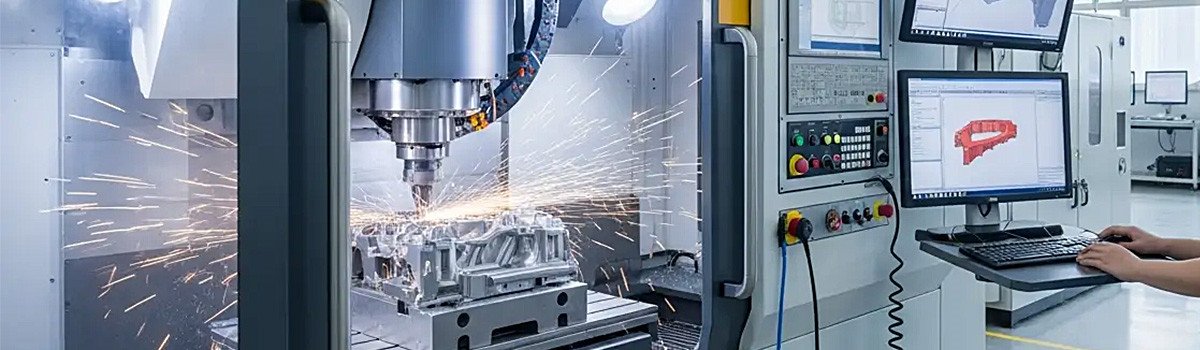
એલ્યુમિનિયમ આજે ઉપલબ્ધ સૌથી વધુ મશીનવાળી સામગ્રીમાંની એક છે. હકીકતમાં, અમલીકરણની આવર્તનની દ્રષ્ટિએ સ્ટીલ પછી એલ્યુમિનિયમ CNC મશીનિંગ પ્રક્રિયાઓ બીજા ક્રમે છે. મુખ્યત્વે આ તેની ઉત્તમ મશીનિંગ ક્ષમતાને કારણે છે.
તેના શુદ્ધ સ્વરૂપમાં, રાસાયણિક તત્વ એલ્યુમિનિયમ નરમ, નરમ, બિન-ચુંબકીય અને દેખાવમાં ચાંદી જેવું સફેદ હોય છે. જો કે, આ તત્વનો ઉપયોગ ફક્ત શુદ્ધ સ્વરૂપમાં જ થતો નથી. એલ્યુમિનિયમને સામાન્ય રીતે મેંગેનીઝ, તાંબુ અને મેગ્નેશિયમ જેવા વિવિધ તત્વો સાથે મિશ્રિત કરવામાં આવે છે જેથી વિવિધ નોંધપાત્ર રીતે સુધારેલા ગુણધર્મો સાથે સેંકડો એલ્યુમિનિયમ એલોય બનાવવામાં આવે છે.
આ લેખ એલ્યુમિનિયમ અને તેના એલોયના CNC મશીનિંગમાં સામેલ પ્રક્રિયાઓ, સાધનો, પરિમાણો અને પડકારોની શોધ કરે છે. તે CNC મશીનિંગમાં ઉપયોગમાં લેવાતા સૌથી લોકપ્રિય એલોય, એલ્યુમિનિયમના ગુણધર્મો તેમજ વિવિધ ઉદ્યોગોમાં એલ્યુમિનિયમના ઉપયોગની પણ ચર્ચા કરે છે.
સામગ્રીનું કોષ્ટક
ટૉગલ કરોCNC મશીનવાળા ભાગો માટે એલ્યુમિનિયમનો ઉપયોગ કરવાના ફાયદા
ભલે અસંખ્ય એલ્યુમિનિયમ એલોય હોય છે જેમાં વિવિધ ગુણધર્મો હોય છે, પરંતુ મૂળભૂત ગુણધર્મો એવા હોય છે જે લગભગ બધા જ એલ્યુમિનિયમ એલોયને લાગુ પડે છે.
યંત્રશક્તિ
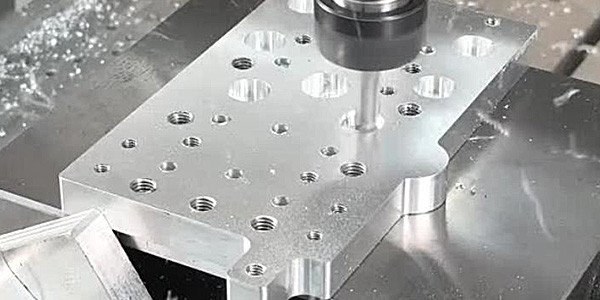
એલ્યુમિનિયમ સરળતાથી બને છે, કામ કરે છે અને વિવિધ પ્રક્રિયાઓનો ઉપયોગ કરીને મશીનિંગ કરવામાં આવે છે. તેને મશીન ટૂલ્સ દ્વારા ઝડપથી અને સરળતાથી કાપી શકાય છે કારણ કે તે નરમ છે અને તે સરળતાથી ચીપ થાય છે. તે સસ્તું પણ છે અને સ્ટીલ કરતાં મશીનિંગ માટે ઓછી શક્તિની જરૂર પડે છે. આ લાક્ષણિકતાઓ મશીનિસ્ટ અને ભાગનો ઓર્ડર આપનાર ગ્રાહક બંને માટે ખૂબ ફાયદાકારક છે. વધુમાં, એલ્યુમિનિયમની સારી મશીનિંગ ક્ષમતાનો અર્થ એ છે કે તે મશીનિંગ દરમિયાન ઓછું વિકૃત થાય છે. આ ઉચ્ચ ચોકસાઈ તરફ દોરી જાય છે કારણ કે તે CNC મશીનોને ઉચ્ચ સહિષ્ણુતા પ્રાપ્ત કરવાની મંજૂરી આપે છે.
શક્તિ-થી-વજન ગુણોત્તર
સ્ટીલની ઘનતાના ત્રીજા ભાગ જેટલું એલ્યુમિનિયમ હોય છે. આનાથી તે પ્રમાણમાં હલકું બને છે. તેનું વજન ઓછું હોવા છતાં, એલ્યુમિનિયમ ખૂબ જ ઊંચી મજબૂતાઈ ધરાવે છે. મજબૂતાઈ અને ઓછા વજનના આ મિશ્રણને સામગ્રીના મજબૂતાઈ-થી-વજન ગુણોત્તર તરીકે વર્ણવવામાં આવે છે. એલ્યુમિનિયમનો ઉચ્ચ મજબૂતાઈ-થી-વજન ગુણોત્તર તેને ઓટોમોટિવ અને એરોસ્પેસ ઉદ્યોગો જેવા ઘણા ઉદ્યોગોમાં જરૂરી ભાગો માટે અનુકૂળ બનાવે છે.
કાટ પ્રતિકાર
સામાન્ય દરિયાઈ અને વાતાવરણીય પરિસ્થિતિઓમાં એલ્યુમિનિયમ સ્ક્રેચ પ્રતિરોધક અને કાટ પ્રતિરોધક છે. તમે એનોડાઇઝિંગ દ્વારા આ ગુણધર્મોને વધારી શકો છો. એ નોંધવું મહત્વપૂર્ણ છે કે કાટ સામે પ્રતિકાર વિવિધ એલ્યુમિનિયમ ગ્રેડમાં બદલાય છે. જોકે, સૌથી નિયમિત CNC મશીનવાળા ગ્રેડમાં સૌથી વધુ પ્રતિકાર હોય છે.
નીચા તાપમાને કામગીરી
મોટા ભાગના પદાર્થો શૂન્યથી નીચે તાપમાને તેમના કેટલાક ઇચ્છનીય ગુણધર્મો ગુમાવે છે. ઉદાહરણ તરીકે, કાર્બન સ્ટીલ અને રબર બંને નીચા તાપમાને બરડ બની જાય છે. બદલામાં, એલ્યુમિનિયમ, ખૂબ જ નીચા તાપમાને તેની નરમાઈ, નમ્રતા અને મજબૂતાઈ જાળવી રાખે છે.
વિદ્યુત વાહકતા
શુદ્ધ એલ્યુમિનિયમની વિદ્યુત વાહકતા ઓરડાના તાપમાને પ્રતિ મીટર લગભગ 37.7 મિલિયન સિમેન્સ છે. જોકે એલ્યુમિનિયમ એલોયમાં શુદ્ધ એલ્યુમિનિયમ કરતા ઓછી વાહકતા હોઈ શકે છે, તે એટલા વાહક છે કે તેમના ભાગો વિદ્યુત ઘટકોમાં ઉપયોગ કરી શકે છે. બીજી બાજુ, જો વિદ્યુત વાહકતા મશીનવાળા ભાગની ઇચ્છનીય લાક્ષણિકતા ન હોય તો એલ્યુમિનિયમ એક અયોગ્ય સામગ્રી હશે.
રિસાયક્લેબિલીટી
કારણ કે તે એક સબટ્રેક્ટિવ મેન્યુફેક્ચરિંગ પ્રક્રિયા છે, CNC મશીનિંગ પ્રક્રિયાઓ મોટી સંખ્યામાં ચિપ્સ ઉત્પન્ન કરે છે, જે કચરો છે. એલ્યુમિનિયમ ખૂબ જ રિસાયકલ કરી શકાય તેવું છે જેનો અર્થ એ છે કે તેને રિસાયકલ કરવા માટે પ્રમાણમાં ઓછી ઊર્જા, પ્રયત્નો અને ખર્ચની જરૂર પડે છે. આ તે લોકો માટે વધુ સારું બનાવે છે જેઓ ખર્ચની ભરપાઈ કરવા અથવા સામગ્રીનો બગાડ ઘટાડવા માંગે છે. તે મશીન માટે એલ્યુમિનિયમને વધુ પર્યાવરણને અનુકૂળ સામગ્રી પણ બનાવે છે.
એનોડાઇઝેશન સંભવિત
એનોડાઇઝેશન, જે સપાટીને પૂર્ણ કરવાની પ્રક્રિયા છે જે સામગ્રીના ઘસારો અને કાટ પ્રતિકારને વધારે છે, તે એલ્યુમિનિયમમાં પ્રાપ્ત કરવું સરળ છે. આ પ્રક્રિયા મશીનવાળા એલ્યુમિનિયમ ભાગોમાં રંગ ઉમેરવાનું પણ સરળ બનાવે છે.
CNC મશીનિંગ માટે લોકપ્રિય એલ્યુમિનિયમ એલોય
Xometry ખાતેના અમારા અનુભવ મુજબ, નીચેના 5 એલ્યુમિનિયમ ગ્રેડ CNC મશીનિંગ માટે સૌથી વધુ ઉપયોગમાં લેવાતા ગ્રેડમાંથી એક છે.
EN AW-2007 / 3.1645 / AlCuMgPb
વૈકલ્પિક હોદ્દો: 3.1645; EN 573-3; AlCu4PbMgMn.
આ એલ્યુમિનિયમ એલોયમાં તાંબાના મુખ્ય એલોયિંગ તત્વ (4-5%) તરીકે કોપર હોય છે. તે એક શોર્ટ-ચિપ્ડ એલોય છે જે ટકાઉ, હલકું, ખૂબ કાર્યક્ષમ છે અને AW 2030 જેવા જ ઉચ્ચ યાંત્રિક ગુણધર્મો ધરાવે છે. તે થ્રેડીંગ, હીટ ટ્રીટમેન્ટ અને હાઇ-સ્પીડ મશીનિંગ માટે પણ યોગ્ય છે. આ બધા ગુણધર્મો EN AW 2007 ને મશીન ભાગો, બોલ્ટ્સ, રિવેટ્સ નટ્સ, સ્ક્રૂ અને થ્રેડેડ બારના ઉત્પાદનમાં વ્યાપકપણે ઉપયોગમાં લેવાય છે. જો કે, આ એલ્યુમિનિયમ ગ્રેડમાં ઓછી વેલ્ડેબિલિટી અને ઓછી કાટ પ્રતિકાર છે; તેથી ભાગ મશીનિંગ પછી રક્ષણાત્મક એનોડાઇઝિંગ હાથ ધરવાની ભલામણ કરવામાં આવે છે.
EN AW-5083 / 3.3547 / Al-Mg4,5Mn
વૈકલ્પિક નામો: 3.3547; એલોય 5083; EN 573-3; UNS A95083; ASTM B209; AlMg4.5Mn0.7
AW 5083 ગંભીર વાતાવરણમાં તેના ઉત્તમ પ્રદર્શન માટે પ્રખ્યાત છે. તેમાં મેગ્નેશિયમ અને ક્રોમિયમ અને મેંગેનીઝના નાના અવશેષો છે. આ ગ્રેડ રાસાયણિક અને દરિયાઈ વાતાવરણ બંનેમાં કાટ સામે ખૂબ જ ઉચ્ચ પ્રતિકાર ધરાવે છે. બધા બિન-ગરમી સારવાર યોગ્ય એલોયમાંથી, AW 5080 સૌથી વધુ તાકાત ધરાવે છે; એક એવી મિલકત જે તે વેલ્ડીંગ પછી પણ જાળવી રાખે છે. જ્યારે આ એલોયનો ઉપયોગ 65°C કરતા વધુ તાપમાનવાળા એપ્લિકેશનોમાં ન થવો જોઈએ, તે નીચા તાપમાનના એપ્લિકેશનોમાં શ્રેષ્ઠ છે.
તેના ઇચ્છનીય ગુણધર્મોના સમૂહને કારણે, AW 5080 નો ઉપયોગ ક્રાયોજેનિક સાધનો, દરિયાઈ ઉપયોગો, દબાણ સાધનો, રાસાયણિક ઉપયોગો, વેલ્ડેડ બાંધકામો અને વાહન બોડી સહિત અનેક કાર્યક્રમોમાં થાય છે.
EN AW 5754 / ૩.૩૫૩૫ / અલ-એમજી૩
વૈકલ્પિક નામો: 3.3535; એલોય 5754; EN 573-3; U21NS A95754; ASTM B 209; Al-Mg3.
એલ્યુમિનિયમ-મેગ્નેશિયમ એલોય હોવાથી, તેમાં એલ્યુમિનિયમનો સૌથી વધુ ટકાવારી હોય છે, તેથી AW 5754 ને રોલ, ફોર્જ અને એક્સટ્રુડ કરી શકાય છે. તે ગરમીથી સારવાર ન કરી શકાય તેવું પણ છે અને તેની મજબૂતાઈ વધારવા માટે તેને ઠંડા-વર્ક કરી શકાય છે, પરંતુ ઓછી પ્લાસ્ટિસિટી પર. વધુમાં, આ એલોય કાટ સામે ઉત્તમ પ્રતિકાર ધરાવે છે અને ઉચ્ચ શક્તિ ધરાવે છે. આ ગુણધર્મોને ધ્યાનમાં લેતા, તે સમજી શકાય છે કે AW 5754 એ સૌથી લોકપ્રિય CNC મશીન્ડ એલ્યુમિનિયમ ગ્રેડમાંનું એક છે. તેનો ઉપયોગ સામાન્ય રીતે વેલ્ડેડ સ્ટ્રક્ચર્સ, ફ્લોરિંગ એપ્લિકેશન્સ, ફિશિંગ સાધનો, વાહન બોડીઝ, ફૂડ પ્રોસેસિંગ અને રિવેટ્સમાં થાય છે.
EN AW-6060 / 3.3206 / અલ-એમજીએસઆઈ
વૈકલ્પિક નામો: 3.3206; ISO 6361; UNS A96060; ASTM B 221; AlMgSi0,5
આ મેગ્નેશિયમ અને સિલિકોન ધરાવતું ઘડાયેલ એલ્યુમિનિયમ એલોય છે. તે ગરમીથી સારવાર કરી શકાય તેવું છે અને તેમાં સરેરાશ તાકાત, સારી વેલ્ડેબિલિટી અને સારી ફોર્મેબિલિટી છે. તે કાટ પ્રત્યે પણ ખૂબ પ્રતિરોધક છે; એક એવી મિલકત જેને એનોડાઇઝિંગ દ્વારા વધુ સુધારી શકાય છે. EN AW 6060 નો ઉપયોગ ઘણીવાર બાંધકામ, ફૂડ પ્રોસેસિંગ, તબીબી સાધનો અને ઓટોમોટિવ એન્જિનિયરિંગમાં થાય છે.
EN AW-7075 / 3.4365 / Al-Zn6MgCu
વૈકલ્પિક નામો: 3.4365; UNS A96082; H30; Al-Zn6MgCu.
આ ગ્રેડના એલ્યુમિનિયમમાં ઝીંક એ પ્રાથમિક એલોયિંગ તત્વ છે. જોકે EN AW 7075 માં સરેરાશ મશીનરી ક્ષમતા છે, તે ઠંડા બનાવવાની ગુણધર્મો નબળી છે, અને તે વેલ્ડીંગ અને સોલ્ડરિંગ બંને માટે યોગ્ય નથી; તેમાં ઉચ્ચ તાકાત-થી-ઘનતા ગુણોત્તર, વાતાવરણીય અને દરિયાઈ વાતાવરણ માટે ઉત્તમ પ્રતિકાર અને કેટલાક સ્ટીલ એલોય સાથે તુલનાત્મક તાકાત છે. આ એલોયનો ઉપયોગ હેંગ ગ્લાઈડર અને સાયકલ ફ્રેમ્સ, રોક ક્લાઇમ્બિંગ સાધનો, શસ્ત્રો અને મોલ્ડ ટૂલ ઉત્પાદન સહિત વિવિધ એપ્લિકેશનોમાં થાય છે.
EN AW-6061 / 3.3211 / Al-Mg1SiCu
વૈકલ્પિક હોદ્દો: 3.3211, UNS A96061, A6061, Al-Mg1SiCu.
આ એલોયમાં મેગ્નેશિયમ અને સિલિકોન મુખ્ય એલોયિંગ તત્વો તરીકે છે અને તેમાં તાંબાની માત્રા ઓછી છે. 180Mpa ની તાણ શક્તિ સાથે, આ એક ઉચ્ચ શક્તિ ધરાવતું એલોય છે અને તે સ્કેફોલ્ડ્સ, રેલ કોચ, મશીન અને એરોસ્પેસ ભાગો જેવા ખૂબ જ ભારિત માળખા માટે ખૂબ જ યોગ્ય છે.
EN AW-6082 / 3.2315 / Al-Si1Mg
વૈકલ્પિક નામો: 3.2315, UNS A96082, A-SGM0,7, Al-Si1Mg.
સામાન્ય રીતે રોલિંગ અને એક્સટ્રુઝન દ્વારા બનેલ, આ એલોય મધ્યમ તાકાત ધરાવે છે અને ખૂબ જ સારી વેલ્ડેબિલિટી અને થર્મલ વાહકતા ધરાવે છે. તેમાં ઉચ્ચ તાણ કાટ ક્રેકીંગ પ્રતિકાર છે. તેની તાણ શક્તિ 140 - 330MPa સુધીની છે. તેનો ઉપયોગ ઓફશોર બાંધકામ અને કન્ટેનરમાં ભારે થાય છે.
એલ્યુમિનિયમ CNC મશીનિંગ પ્રક્રિયાઓ
આજે ઉપલબ્ધ CNC મશીનિંગ પ્રક્રિયાઓમાંથી કેટલીકનો ઉપયોગ કરીને તમે એલ્યુમિનિયમનું મશીનિંગ કરી શકો છો. આમાંની કેટલીક પ્રક્રિયાઓ નીચે મુજબ છે.
સીએનસી ટર્નિંગ
CNC ટર્નિંગ ઓપરેશનમાં, વર્કપીસ ફરે છે, જ્યારે સિંગલ-પોઇન્ટ કટીંગ ટૂલ તેની ધરી સાથે સ્થિર રહે છે. મશીન પર આધાર રાખીને, વર્કપીસ અથવા કટીંગ ટૂલ સામગ્રી દૂર કરવા માટે એકબીજા સામે ફીડ ગતિ કરે છે.
CNC પીસવાની
એલ્યુમિનિયમ ભાગોના મશીનિંગમાં CNC મિલિંગ કામગીરીનો સૌથી વધુ ઉપયોગ થાય છે. આ કામગીરીમાં તેની ધરી સાથે બહુ-બિંદુ કટીંગનું પરિભ્રમણ શામેલ હોય છે, જ્યારે વર્કપીસ તેની પોતાની ધરી સાથે સ્થિર રહે છે. કટીંગ ક્રિયા અને ત્યારબાદ સામગ્રી દૂર કરવાની પ્રક્રિયા વર્કપીસ, કટીંગ ટૂલ અથવા બંનેના સંયુક્ત ફીડ ગતિ દ્વારા પ્રાપ્ત થાય છે. આ ગતિ બહુવિધ અક્ષો સાથે કરી શકાય છે.
પોકેટીંગ
પોકેટ મિલિંગ તરીકે પણ ઓળખાય છે, પોકેટિંગ એ CNC મિલિંગનું એક સ્વરૂપ છે જેમાં હોલો પોકેટને એક ભાગમાં મશિન કરવામાં આવે છે.
સામનો કરવો
મશીનિંગમાં ફેસિંગમાં ફેસ ટર્નિંગ અથવા ફેસ મિલિંગ દ્વારા વર્કપીસની સપાટી પર સપાટ ક્રોસ-સેક્શનલ વિસ્તાર બનાવવાનો સમાવેશ થાય છે.
સીએનસી શારકામ
CNC ડ્રિલિંગ એ વર્કપીસમાં છિદ્ર બનાવવાની પ્રક્રિયા છે. આ કામગીરીમાં, ચોક્કસ કદનું બહુ-બિંદુ ફરતું કટીંગ ટૂલ ડ્રિલ કરવાની સપાટી પર લંબ સીધી રેખામાં ફરે છે, જેનાથી અસરકારક રીતે છિદ્ર બને છે.
એલ્યુમિનિયમ મશીનિંગ માટેના સાધનો
એલ્યુમિનિયમ CNC મશીનિંગ માટે ટૂલની પસંદગીને પ્રભાવિત કરતા ઘણા પરિબળો છે.
સાધન ડિઝાઇન
ટૂલ ભૂમિતિના વિવિધ પાસાઓ છે જે એલ્યુમિનિયમના મશીનિંગમાં તેની કાર્યક્ષમતામાં ફાળો આપે છે. આમાંથી એક તેની ફ્લુટ કાઉન્ટ છે. ઊંચી ઝડપે ચિપ ખાલી કરાવવામાં મુશ્કેલી ટાળવા માટે, એલ્યુમિનિયમ CNC મશીનિંગ માટેના કટીંગ ટૂલ્સમાં 2-3 ફ્લુટ હોવા જોઈએ. ફ્લુટની સંખ્યા વધુ હોવાથી ચિપ વેલીઓ નાની બને છે. આનાથી એલ્યુમિનિયમ એલોય દ્વારા ઉત્પાદિત મોટી ચિપ્સ અટવાઈ જશે. જ્યારે કટીંગ ફોર્સ ઓછી હોય અને ચિપ ક્લિયરન્સ પ્રક્રિયા માટે મહત્વપૂર્ણ હોય, ત્યારે તમારે 2 ફ્લુટનો ઉપયોગ કરવો જોઈએ. ચિપ ક્લિયરન્સ અને ટૂલ સ્ટ્રેન્થના સંપૂર્ણ સંતુલન માટે, 3 ફ્લુટનો ઉપયોગ કરો.
હેલિક્સ એંગલ
હેલિક્સ એંગલ એ ટૂલની મધ્ય રેખા અને કટીંગ ધાર પર સીધી રેખા સ્પર્શક વચ્ચેનો ખૂણો છે. તે કટીંગ ટૂલ્સનું એક મહત્વપૂર્ણ લક્ષણ છે. જ્યારે ઊંચો હેલિક્સ એંગલ ભાગમાંથી ચિપ્સને વધુ ઝડપથી દૂર કરે છે, ત્યારે તે કટીંગ દરમિયાન ઘર્ષણ અને ગરમીમાં વધારો કરે છે. આનાથી હાઇ-સ્પીડ એલ્યુમિનિયમ CNC મશીનિંગ દરમિયાન ચિપ્સ ટૂલ સપાટી પર વેલ્ડ થઈ શકે છે. બીજી બાજુ, નીચલો હેલિક્સ એંગલ ઓછી ગરમી ઉત્પન્ન કરે છે પરંતુ અસરકારક રીતે ચિપ્સને દૂર કરી શકતો નથી. એલ્યુમિનિયમ મશીનિંગ માટે, 35° અથવા 40° હેલિક્સ એંગલ રફિંગ એપ્લિકેશન માટે યોગ્ય છે, જ્યારે 45°નો હેલિક્સ એંગલ ફિનિશિંગ માટે શ્રેષ્ઠ છે.
ક્લિયરન્સ એંગલ
ટૂલના યોગ્ય કાર્ય માટે ક્લિયરન્સ એંગલ એ બીજું મહત્વનું પરિબળ છે. ખૂબ મોટો ખૂણો ટૂલને કામમાં ખોદીને બકબક કરવા માટે પ્રેરિત કરશે. બીજી બાજુ, ખૂબ નાનો ખૂણો ટૂલ અને કામ વચ્ચે ઘર્ષણનું કારણ બનશે. એલ્યુમિનિયમ CNC મશીનિંગ માટે 6° અને 10° વચ્ચેનો ક્લિયરન્સ એંગલ શ્રેષ્ઠ છે.
સાધન સામગ્રી
એલ્યુમિનિયમ CNC મશીનિંગમાં વપરાતા કટીંગ ટૂલ્સ માટે કાર્બાઇડ પસંદગીની સામગ્રી છે. કારણ કે એલ્યુમિનિયમ સોફ્ટ કટીંગ છે, એલ્યુમિનિયમ માટેના કટીંગ ટૂલમાં જે મહત્વપૂર્ણ છે તે કઠિનતા નથી, પરંતુ રેઝર તીક્ષ્ણ ધાર જાળવી રાખવાની ક્ષમતા છે. આ ક્ષમતા કાર્બાઇડ ટૂલ્સમાં હાજર છે અને તે બે પરિબળો પર આધાર રાખે છે, કાર્બાઇડ અનાજનું કદ અને બાઈન્ડર ગુણોત્તર. જ્યારે મોટા અનાજનું કદ કઠણ સામગ્રીમાં પરિણમે છે, ત્યારે નાના અનાજનું કદ કઠણ, વધુ અસર-પ્રતિરોધક સામગ્રીની ખાતરી આપે છે જે ખરેખર આપણને જરૂરી મિલકત છે. નાના અનાજને બારીક અનાજની રચના અને સામગ્રીની મજબૂતાઈ પ્રાપ્ત કરવા માટે કોબાલ્ટની જરૂર પડે છે.
જોકે, કોબાલ્ટ ઊંચા તાપમાને એલ્યુમિનિયમ સાથે પ્રતિક્રિયા આપે છે, જેનાથી ટૂલની સપાટી પર એલ્યુમિનિયમની બિલ્ટ-અપ ધાર બને છે. આ પ્રતિક્રિયાને ઓછી કરવા માટે, જરૂરી તાકાત જાળવી રાખીને, યોગ્ય માત્રામાં કોબાલ્ટ (2-20%) સાથે કાર્બાઇડ ટૂલનો ઉપયોગ કરવો એ ચાવી છે. કાર્બાઇડ ટૂલ્સ સામાન્ય રીતે સ્ટીલ ટૂલ્સ કરતાં વધુ સારી રીતે ટકી શકે છે, જે એલ્યુમિનિયમ CNC મશીનિંગ સાથે સંકળાયેલ ઉચ્ચ ગતિ છે.
ટૂલ મટિરિયલ ઉપરાંત, ટૂલ કોટિંગ ટૂલ કટીંગ કાર્યક્ષમતામાં એક મહત્વપૂર્ણ પરિબળ છે. એલ્યુમિનિયમ CNC મશીનિંગમાં વપરાતા ટૂલ્સ માટે ZrN (ઝિર્કોનિયમ નાઇટ્રાઇડ), TiB2 (ટાઇટેનિયમ ડાય-બોરાઇડ), અને હીરા જેવા કોટિંગ કેટલાક યોગ્ય કોટિંગ છે.
ફીડ્સ અને ઝડપ
કટીંગ સ્પીડ એ ઝડપ છે જેના પર કટીંગ ટૂલ ફરે છે. એલ્યુમિનિયમ ખૂબ જ ઊંચી કટીંગ સ્પીડનો સામનો કરી શકે છે તેથી એલ્યુમિનિયમ એલોય માટે કટીંગ સ્પીડ ઉપયોગમાં લેવાતા મશીનની મર્યાદા પર આધારિત છે. ઝડપ એલ્યુમિનિયમ CNC મશીનિંગમાં વ્યવહારુ હોય તેટલી ઊંચી હોવી જોઈએ, કારણ કે આ બિલ્ટ-અપ ધાર બનાવવાની શક્યતા ઘટાડે છે, સમય બચાવે છે, ભાગમાં તાપમાનમાં વધારો ઘટાડે છે, ચિપ તૂટવામાં સુધારો કરે છે અને ફિનિશિંગમાં સુધારો કરે છે. ઉપયોગમાં લેવાતી ચોક્કસ ઝડપ એલ્યુમિનિયમ એલોય અને ટૂલ વ્યાસ દ્વારા બદલાય છે.
ફીડ રેટ એ ટૂલના દરેક ક્રાંતિ દીઠ વર્કપીસ અથવા ટૂલ કેટલું અંતર ખસે છે તે છે. ઉપયોગમાં લેવાતું ફીડ વર્કપીસની ઇચ્છિત ફિનિશ, મજબૂતાઈ અને કઠોરતા પર આધાર રાખે છે. રફ કટ માટે 0.15 થી 2.03 મીમી/રેવ ફીડની જરૂર પડે છે જ્યારે ફિનિશિંગ કટ માટે 0.05 થી 0.15 મીમી/રેવ ફીડની જરૂર પડે છે.
કટિંગ પ્રવાહી
મશીનિંગ ક્ષમતા હોવા છતાં, એલ્યુમિનિયમને ક્યારેય સૂકું ન કાપો કારણ કે આ બિલ્ટ-અપ ધારની રચનાને પ્રોત્સાહન આપે છે. એલ્યુમિનિયમ CNC મશીનિંગ માટે યોગ્ય કટીંગ પ્રવાહી દ્રાવ્ય-તેલ પ્રવાહી અને ખનિજ તેલ છે. ક્લોરિન અથવા સક્રિય સલ્ફર ધરાવતા પ્રવાહી કાપવાનું ટાળો કારણ કે આ તત્વો એલ્યુમિનિયમને ડાઘ કરે છે.
મશીનરી પછીની પ્રક્રિયાઓ
એલ્યુમિનિયમના ભાગને મશીન કર્યા પછી, ભાગની ભૌતિક, યાંત્રિક અને સૌંદર્યલક્ષી લાક્ષણિકતાઓને વધારવા માટે તમે કેટલીક પ્રક્રિયાઓ કરી શકો છો. સૌથી વધુ વ્યાપક પ્રક્રિયાઓ નીચે મુજબ છે.
મણકા અને રેતીનું બ્લાસ્ટિંગ
બીડ બ્લાસ્ટિંગ એ સૌંદર્યલક્ષી હેતુઓ માટે એક ફિનિશિંગ પ્રક્રિયા છે. આ પ્રક્રિયામાં, મશીન કરેલા ભાગને ખૂબ દબાણવાળી એર ગનનો ઉપયોગ કરીને નાના કાચના મણકાથી બ્લાસ્ટ કરવામાં આવે છે, જે અસરકારક રીતે સામગ્રી દૂર કરે છે અને સરળ સપાટી સુનિશ્ચિત કરે છે. તે એલ્યુમિનિયમને સાટિન અથવા મેટ ફિનિશ આપે છે. બીડ બ્લાસ્ટિંગ માટે મુખ્ય પ્રક્રિયા પરિમાણો કાચના મણકાનું કદ અને વપરાયેલ હવાના દબાણનું પ્રમાણ છે. આ પ્રક્રિયાનો ઉપયોગ ફક્ત ત્યારે જ કરો જ્યારે ભાગની પરિમાણીય સહિષ્ણુતા મહત્વપૂર્ણ ન હોય.
અન્ય અંતિમ પ્રક્રિયાઓમાં પોલિશિંગ અને પેઇન્ટિંગનો સમાવેશ થાય છે.
કોટિંગ
આમાં એલ્યુમિનિયમના ભાગને ઝીંક, નિકલ અને ક્રોમ જેવી બીજી સામગ્રીથી કોટિંગ કરવાનો સમાવેશ થાય છે. આ ભાગોની પ્રક્રિયાઓને સુધારવા માટે કરવામાં આવે છે અને ઇલેક્ટ્રોકેમિકલ પ્રક્રિયાઓ દ્વારા પ્રાપ્ત કરી શકાય છે.
એનોડાઇઝિંગ
એનોડાઇઝિંગ એ એક ઇલેક્ટ્રોકેમિકલ પ્રક્રિયા છે જેમાં એલ્યુમિનિયમના ભાગને પાતળા સલ્ફ્યુરિક એસિડના દ્રાવણમાં ડુબાડવામાં આવે છે, અને કેથોડ અને એનોડ પર ઇલેક્ટ્રિક વોલ્ટેજ લાગુ કરવામાં આવે છે. આ પ્રક્રિયા અસરકારક રીતે ભાગની ખુલ્લી સપાટીઓને સખત, ઇલેક્ટ્રિકલી બિન-પ્રતિક્રિયાશીલ એલ્યુમિનિયમ ઓક્સાઇડ કોટિંગમાં રૂપાંતરિત કરે છે. બનાવેલા કોટિંગની ઘનતા અને જાડાઈ દ્રાવણની સુસંગતતા, એનોડાઇઝિંગ સમય અને ઇલેક્ટ્રિક પ્રવાહ પર આધારિત છે. તમે ભાગને રંગ આપવા માટે એનોડાઇઝેશન પણ કરી શકો છો.
પાવડર ની પરત
પાવડર કોટિંગ પ્રક્રિયામાં ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે ગનનો ઉપયોગ કરીને રંગીન પોલિમર પાવડરથી ભાગને કોટિંગ કરવાનો સમાવેશ થાય છે. ત્યારબાદ ભાગને 200°C તાપમાને ક્યોર થવા માટે છોડી દેવામાં આવે છે. પાવડર કોટિંગ ઘસારો, કાટ અને અસર સામે મજબૂતાઈ અને પ્રતિકાર સુધારે છે.
હીટ ટ્રીટમેન્ટ
ગરમીથી સારવાર કરી શકાય તેવા એલ્યુમિનિયમ એલોયમાંથી બનેલા ભાગોને તેમના યાંત્રિક ગુણધર્મોને સુધારવા માટે ગરમીની સારવારમાંથી પસાર થઈ શકે છે.
ઉદ્યોગમાં CNC મશીનવાળા એલ્યુમિનિયમ ભાગોનો ઉપયોગ
જેમ અગાઉ કહ્યું તેમ, એલ્યુમિનિયમ એલોયમાં અનેક ઇચ્છનીય ગુણધર્મો હોય છે. તેથી, CNC-મશીનવાળા એલ્યુમિનિયમ ભાગો ઘણા ઉદ્યોગોમાં અનિવાર્ય છે, જેમાં નીચેનાનો સમાવેશ થાય છે:
- એરોસ્પેસ: તેના ઊંચા તાકાત-થી-વજન ગુણોત્તરને કારણે, ઘણા એરક્રાફ્ટ ફિટિંગ મશીનવાળા એલ્યુમિનિયમમાંથી બનાવવામાં આવે છે;
- ઓટોમોટિવ: એરોસ્પેસ ઉદ્યોગની જેમ, ઓટોમોટિવ ઉદ્યોગમાં શાફ્ટ અને અન્ય ઘટકો જેવા ઘણા ભાગો એલ્યુમિનિયમમાંથી બનાવવામાં આવે છે;
- ઇલેક્ટ્રિકલ: ઉચ્ચ વિદ્યુત વાહકતા ધરાવતા, CNC મશીનવાળા એલ્યુમિનિયમ ભાગોનો ઉપયોગ ઘણીવાર વિદ્યુત ઉપકરણોમાં ઇલેક્ટ્રોનિક ઘટકો તરીકે થાય છે;
- ખોરાક/ઔષધીય: કારણ કે તેઓ મોટાભાગના કાર્બનિક પદાર્થો સાથે પ્રતિક્રિયા આપતા નથી, એલ્યુમિનિયમના ભાગો ખોરાક અને ફાર્માસ્યુટિકલ ઉદ્યોગોમાં મહત્વપૂર્ણ ભૂમિકા ભજવે છે;
- રમતગમત: એલ્યુમિનિયમનો ઉપયોગ ઘણીવાર બેઝબોલ બેટ અને રમતગમતની સીટી જેવા રમતગમતના સાધનો બનાવવા માટે થાય છે;
- ક્રિઓગોનિક્સ: શૂન્યથી નીચે તાપમાને તેના યાંત્રિક ગુણધર્મો જાળવી રાખવાની એલ્યુમિનિયમની ક્ષમતા, ક્રાયોજેનિક એપ્લિકેશનો માટે એલ્યુમિનિયમના ભાગોને ઇચ્છનીય બનાવે છે.