CNC-bearbejdning af metaldele +86-18169936698
Blog
Vi tilbyder metalbearbejdningsservice og specialfremstillede dele fra fabrikken
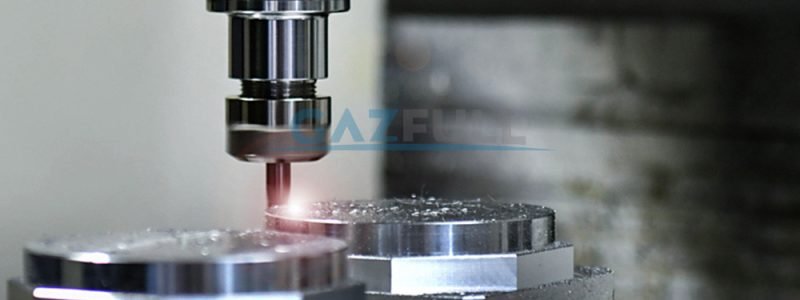
Små tolerancer på små komponenter: CNC-løsninger til mikrobearbejdning
Den ubarmhjertige teknologiske miniaturiserings fremmarch har transformeret utallige industrier. Fra den livreddende smidighed af en stent, der navigerer i en menneskelig arterie, til den computerkraft, der er indeholdt i et smartwatch, er efterspørgslen efter mindre, lettere og mere komplekse enheder umættelig. Denne drift mod det mikroskopiske medfører en monumental ingeniørudfordring: hvordan man fremstiller komponenter målt i mikrometer med et præcisionsniveau, der engang var forbeholdt meget større dele. Svaret ligger i den specialiserede og udviklende verden af mikrobearbejdning, hvor computernumerisk styringsteknologi (CNC) presses til sine absolutte fysiske grænser for at levere snævre tolerancer på bittesmå komponenter.
Det uendeligt smås landskab
Mikrobearbejdning defineres generelt som fremstilling af dele med egenskaber i størrelsesområdet 1 til 999 mikrometer. Denne disciplin er rygraden i flere vigtige sektorer:
-
Medicinsk teknologi: Fremstilling af stents, komponenter til kirurgiske robotter, tandimplantater og mikronåle til lægemiddelafgivelse.
-
Elektronik: Produktion af stik, testudstyr til halvledere, kølende mikrokanaler til højtydende chips og huse til bærbare enheder.
-
Luftfart og forsvar: Fremstilling af præcisionsåbninger til brændstofinjektorer, mikrosensorer og komplicerede komponenter til styresystemer.
-
Optik: Fremstilling af linseforme, fiberoptiske stik og spejlmonteringer med overfladebehandlinger på nanometerniveau.
I dette område er en "snæver tolerance" ikke den ±0.001 tommer (±25.4 µm), der er almindelig ved konventionel bearbejdning. I stedet når den en præcision på ±5 mikron eller endda submikron (±0.5 µm). For at sætte dette i perspektiv er et menneskehår cirka 70 mikron i diameter. At opnå tolerancer på ±5 mikron betyder at fremstille dele med en tilladt fejl, der er mindre end en tiendedel af et hårs bredde. Dette præcisionsniveau introducerer et unikt sæt udfordringer, der kræver en holistisk ingeniørtilgang.
De fire udfordringer inden for mikrobearbejdning
At opnå snævre tolerancer på mikroskala er ikke blot et spørgsmål om at nedskalere en konventionel bearbejdningsproces. Det introducerer et nyt sæt fysiske og operationelle forhindringer.
1. Fysikkens skala: På mikroniveau ændrer fysikken bag skæring sig dramatisk. "Spånbelastningen" (mængden af materiale, der fjernes pr. tand pr. omdrejning) er ofte mindre end værktøjets skærradius. Det betyder, at værktøjet ikke så meget "skærer", som det "pløjer" eller "polerer" materialet. Dette fænomen, kendt som "størrelseseffekten", genererer overdreven varme, øger skærekræfterne og kan føre til hurtig værktøjsfejl og dårlig overfladeintegritet, hvis det ikke kontrolleres omhyggeligt.
2. Værktøjspræcision og holdbarhed: Selve skæreværktøjerne er ingeniørmæssige vidundere. Mikrofræsere kan have diametre så små som 25 mikron – finere end et menneskehår. At fremstille disse værktøjer med ensartet geometri er en udfordring i sig selv. Deres skrøbelighed gør dem meget modtagelige for brud på grund af mindre vibrationer, værktøjskast eller inkonsistente materialeegenskaber. Det er afgørende at opretholde skarpheden og integriteten af disse mikroskopiske skærekanter for at opretholde tolerancen.
3. Stivhedsligningen: En grundlæggende regel for bearbejdning er, at emneholderen, værktøjsholderen og maskinstrukturen skal være stive. Ved mikrobearbejdning er kræfterne små, men det er værktøjet også. Enhver mangel på stivhed - hvad enten det kommer fra maskinrammen, spindlen eller spændetangen - vil resultere i mikroudbøjninger, vibrationer og i sidste ende et tab af positionsnøjagtighed og overfladefinish.
4. Miljøfølsomhed: På mikronniveau bliver miljøet en direkte deltager i fremstillingsprocessen. En temperaturudsving på blot et par grader kan forårsage termisk udvidelse i værktøjsmaskinen eller emnet, hvilket presser det ud af tolerancen. Mikroskopiske støvpartikler kan ødelægge en kritisk overflade. Selv vibrationer fra en forbipasserende gaffeltruck eller et nærliggende klimaanlæg kan være nok til at få et mikroværktøj til at vibrere eller knække.
CNC-løsninger: Anatomien af et mikrobearbejdningssystem
At overvinde disse udfordringer kræver en synergistisk tilgang, hvor CNC-maskinen, dens komponenter og programmeringssoftwaren alle er designet med mikroskalaen i tankerne.
1. Maskinværktøjet: En fæstning af stabilitet
Standard CNC-maskiner er ikke tilstrækkelige til ensartet mikrobearbejdning. Dedikerede mikrobearbejdningscentre er bygget fra bunden for at sikre stabilitet og præcision.
-
Ultra-stiv konstruktion: Disse maskiner har ofte en base af granit eller mineralstøbt polymer. Disse materialer har bedre vibrationsdæmpende egenskaber sammenlignet med traditionelt støbejern og absorberer parasitisk energi, der ellers ville blive overført til snittet.
-
Lineære motordrev: I stedet for kugleskruer bruger avancerede mikrobearbejdningscentre lineære motorer. Disse giver friktionsfri bevægelse uden slør med acceleration og deceleration. Dette gør det muligt for maskinen at bevæge sig præcist og hurtigt stabilisere sig i en position, hvilket er afgørende for at opretholde snævre positionstolerancer.
-
Aerostatiske eller hydrostatiske lejer: For at opnå perfekt jævn bevægelse bruger nogle maskiner luftlejer (aerostatiske) eller olielejer (hydrostatiske) i deres føringsbaner. Dette skaber et friktionsfrit, slidfrit bevægelsessystem med uovertruffen retlinjethed og præcision, hvilket eliminerer de små stick-slip-effekter, der findes i konventionelle mekaniske lejer.
2. Spindlen: Præcisionens hjerte
Spindlen er uden tvivl den mest kritiske komponent. Den skal rotere med minimalt kast og vibrationer ved ekstremt høje hastigheder.
-
Højhastighedsdrift: Mikroværktøjer kræver en høj overfladehastighed på fødder pr. minut (SFM) for at skære effektivt i stedet for at "pløje". På grund af deres små diametre nødvendiggør dette spindelhastigheder fra 30,000 o/min til over 200,000 o/min. Disse spindler bruger ofte keramiske hybridlejer eller er fuldstændig kontaktløse, svævende af luft eller magnetfelter.
-
Runout-tolerance: Den samlede angivne runout (TIR) ved værktøjsspidsen skal være i submikronområdet. Enhver runout vil blive forstørret ved værktøjsspidsen, hvilket får ét spor til at bære hele skærebelastningen, hvilket fører til for tidlig værktøjsfejl og overdimensionerede huller eller funktioner.
3. Værktøjsholdning: Den kritiske forbindelse
Værktøjsholderen er den kritiske grænseflade mellem højhastighedsspindelen og mikroværktøjet. Standardværktøjsholdere kan medføre betydeligt spindelkast.
-
Højpræcisionsspændetænger (f.eks. ER-spændetænger): Til mikrobearbejdning anvendes kun spændetænger af højeste kvalitet, og de skal være omhyggeligt rengjorte.
-
Krympeholdere: Denne teknologi bruger termisk ekspansion til at fastspænde værktøjet. Værktøjsholderen opvarmes, værktøjet indsættes, og når holderen afkøles, trækker den sig sammen for at give et meget koncentrisk, afbalanceret og stift greb. Dette er ofte den foretrukne metode til mikrobearbejdning, da det minimerer kast og maksimerer stivhed.
4. CNC-styring og programmering: Intelligensen
Hjernen i operationen er CNC-styringen og den software, der driver den.
-
Fremadblik og nanobehandling: Styringen skal være i stand til at "se fremad" tusindvis af kodeblokke og behandle værktøjsbaner i nanometerintervaller. Dette gør det muligt at forudse hjørner og kompleks geometri og justere tilspændingshastighederne jævnt for at opretholde en konstant spånbelastning. Rykkevise bevægelser på makroniveau er katastrofale på mikroniveau.
-
Specialiserede CAM-strategier: Computerstøttet fremstillingssoftware (CAM) til mikrobearbejdning anvender værktøjsbaner, der er designet til at opretholde en konstant indgrebsvinkel mellem værktøjet og materialet. Trochoidal fræsning (bevægelse i en cirkulær eller looping-bane) og adaptive rydningsteknikker bruges til at undgå at begrave værktøjet i materialet, hvilket øjeblikkeligt ville knække det. De sikrer, at værktøjet altid skærer med en håndterbar del af sin spirallængde.
-
Optimering af værktøjsstier: Softwaren skal generere jævn, kontinuerlig bevægelse uden skarpe retningsændringer. Den polerer stier for at skabe G-kode, der er sympatisk over for maskinens mekaniske begrænsninger, hvilket forhindrer servomotorerne i at "jage" for at følge en umulig sti.
5. Arbejdsholdning: Immobilisering af minuttet
At holde en lille del, der i sig selv er udsat for mikrokræfter, er et unikt puslespil.
-
Miniatureskruestikker og -spændepatroner: Specialiserede arbejdsholdere skaleres ned for at give adgang til emnet uden at skabe interferens.
-
Vakuumchucks: Til tynde, flade materialer som siliciumskiver eller metalfolier giver vakuumchucks en ensartet, fordelt holdekraft uden at forårsage stress.
-
Specialmontering: Ofte skal der designes en specialmonteret montering, nogle gange med integrerede mikroklemmer eller ved hjælp af klæbemidler (som cyanoacrylat eller voks) til midlertidigt og stift at montere delen. Efter bearbejdning frigøres delen ved at opløse klæbemidlet i et opløsningsmiddel.
6. Måleteknik og inspektion under processen
Du kan ikke kontrollere, hvad du ikke kan måle. I mikrobearbejdning er inspektion en integreret del af processen.
-
Højforstørrelsesvisionssystemer: Mange mikrobearbejdningscentre er udstyret med indbyggede kameraer med høj opløsning. Dette muliggør fuldautomatisk værktøjsindstilling (måling af værktøjslængde og diameter med en nøjagtighed på submikron) og emnemåling for at etablere et datum eller udføre kvalitetskontroller undervejs uden at forstyrre opsætningen.
-
Kontaktløs måling: Offline bruges værktøjer som optiske komparatorer, hvidlysinterferometre og scanningselektronmikroskoper (SEM'er) til at verificere kritiske funktioner uden risiko for skader fra kontaktprober.
Casestudie: Mikrobearbejdning af en medicinsk stent
Overvej fremstillingen af en koronarstent. Dette lille, gitterformede rør, ofte lavet af en formhukommelseslegering som Nitinol, skal udvide en arterie og forblive der permanent. Dens stivere er typisk mindre end 100 mikron brede.
En konventionel proces kan bruge en laser, som skaber en varmepåvirket zone (HAZ), der kræver efterbehandling. En CNC-mikrobearbejdningsløsning tilbyder et alternativ:
-
Maskine: Processen begynder på en ultrapræcisions drejebænk af schweizisk type eller et mikrobearbejdningscenter med en højhastighedsspindel.
-
Værktøj: En specialslebet mikrofræser, måske 50 mikron i diameter, er fastgjort i en krympepasningsholder.
-
Proces: Røret holdes i en specialiseret mikrospændetang. CAM-programmet, der er designet til at opretholde et konstant værktøjsindgreb, styrer maskinen til at skære det komplekse stentmønster. Den høje spindelhastighed (60,000+ o/min) og den ultraglatte bevægelseskontrol sikrer, at de fine stivere skæres rent, uden grater og med en fejlfri overfladefinish, der er afgørende for biokompatibilitet.
-
Resultat: Resultatet er en stent uden HAZ, overlegen træthedsmodstand og snævrere geometriske tolerancer, alt opnået i en enkelt opsætning. Dette demonstrerer, hvordan CNC-mikrobearbejdning ikke bare er et alternativ, men en muliggørende teknologi for næste generations medicinsk udstyr.
Fremtiden for præcision: Hvad er det næste?
Mikrobearbejdningsområdet er i fortsat udvikling, drevet af krav om endnu større præcision og kompleksitet.
-
Hybridproduktion: Integrationen af mikrobearbejdning med andre processer, såsom mikrolaserablation eller mikro-EDM (elektrisk udladningsbearbejdning), muliggør skabelse af geometrier, der er umulige med skæreværktøjer alene. En del kan grovfræses med en laser og derefter færdigbehandles med en mikrofræser for at opnå en overlegen overfladefinish.
-
Maskinlæring og AI: Smarte styringer er begyndt at bruge maskinlæring til at overvåge skæreforhold i realtid. Ved at analysere spindelbelastning, akustiske emissioner eller vibrationssignaturer kan styringen forudsige værktøjsslid eller forestående brud og justere parametre undervejs for at opretholde tolerancer og beskytte værktøjet.
-
Flerakset mikrobearbejdning: Udviklingen mod 5-aksede mikrobearbejdningscentre muliggør oprettelse af stadig mere komplekse, fritformede mikrooptikker og medicinske implantater i en enkelt opsætning, hvilket reducerer fejl fra flere håndteringer.
Konklusion
Evnen til at holde snævre tolerancer på bittesmå komponenter er en definerende evne i det 21. århundredes højteknologiske økonomi. Det er en disciplin, der er født af nødvendighed og perfektioneret gennem innovation. Løsningerne fra moderne CNC-teknologi - fra granitbaser og lineære motorer til nanobehandlingssoftware og visionsbaseret metrologi - danner et sammenhængende økosystem designet til at erobre fysikken i det uendeligt små. I takt med at vi fortsætter med at kræve mere af vores teknologi, vil det lydløse, præcise arbejde med mikrobearbejdning forblive den usynlige hånd, der former vores fremtid, én mikron ad gangen.
Vælg Gazfull CNC-bearbejdningstjenester
Hos Gazfull specialiserer vi os i at levere bearbejdningstjenester, der går ud over traditionel fremstilling. Vi sigter mod at optimere dine processer og reducere produktionsomkostninger, samtidig med at vi leverer resultater af høj kvalitet. Vores ekspertise og avancerede 3-aksede skæresystemer gør det også muligt for os at håndtere alle dine kundetilpassede behov effektivt og præcist.
Seneste indlæg
Tags
Gazfull CNC-bearbejdningstjenester
Brugerdefinerede CNC-metaldelebearbejdningstjenester
Gazfull CNC Machining, en producent af CNC-bearbejdning af metaldele. Vi tilbyder metalfremstillingsservice og fabriksservice til specialfremstillede dele.
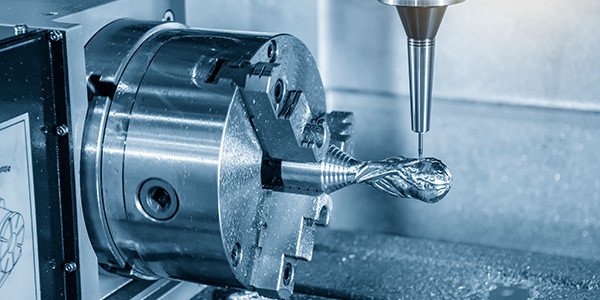
CNC-bearbejdning til lavvolumenproduktion
Vi tilbyder en komplet pakke af CNC-funktioner — herunder 3-, 4- og 5-akset fræsning, schweizisk drejning, konventionel drejning og fræsnings-drejebearbejdning — for at understøtte produktion i lav volumen.
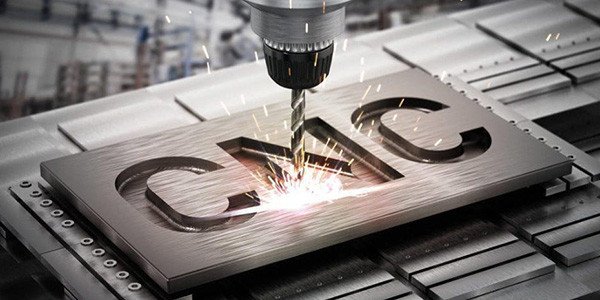
CNC-bearbejdning til bearbejdning af store mængder
CNC-bearbejdning i store mængder anvender avancerede computerstyrede maskiner, der kan udføre bearbejdningsoperationer med betydeligt højere hastigheder end traditionelle manuelle metoder.
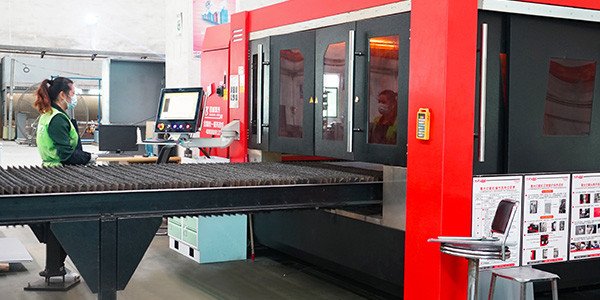
CNC skæreservice
Vi kan levere 2D- og 3D-produktdesign i en række forskellige farver. Vi er eksperter i laserskæring af hårde og sarte materialer, vanskelige og komplekse projekter samt både store og små projekter.
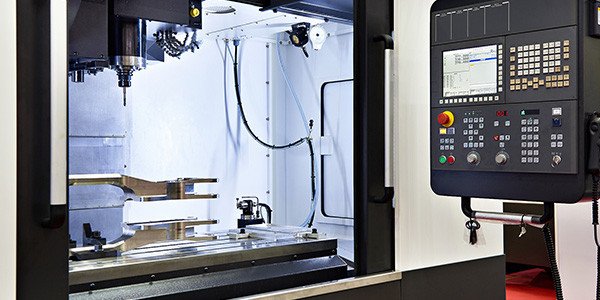
CNC fræsningstjeneste
Vi har snesevis af interne 5-aksede CNC-fræsemaskiner, der nemt kan fræse plast- og metaldele med snævre tolerancer og komplekse geometrier. Vi bruger også 3-aksede og 4-aksede fræsemaskiner til at levere billige bearbejdede dele.
CNC drejningstjeneste
Vores engagement i ekspertise og gennemsigtighed og effektivitet har gjort os til en nøglespiller i at fremme produktion og levering af CNC-drejedele og yderligere forbedre kvaliteten og præcisionen af dele i forskellige brancher.
CNC-fræsningsservice
CNC-fræsning tilbyder adskillige fordele i forhold til traditionel manuel fræsning eller andre fremstillingsmetoder. For eksempel plasma- eller laserskæring.
CNC-produktoverfladebehandling
CNC-produktoverfladebehandling involverer efterbearbejdningsprocesser som anodisering, pulverlakering, galvanisering og polering for at forbedre udseende, korrosionsbestandighed og slid.
CNC-bearbejdning af metalfremstillingsservice
Vi leverer CNC-bearbejdningstjenester af høj kvalitet i Kina til en bred vifte af mekaniske produkter, samlinger og specialdele.
CNC-prototypebearbejdningsservice
CNC Rapid prototyping-tjenester er afgørende for moderne avanceret produktion, da de gør det muligt for ingeniører og produktudviklere at gå fra koncept til funktionelle dele på dage i stedet for måneder.
CNC-bearbejdning af lavvolumenproduktion
Lavvolumenproduktion (LVM) er karakteriseret ved produktionsserier, der er for små til højvolumenteknikker, men for store til engangsprototyping.
Brugerdefineret metalstemplingstjeneste
Metalprægning er en koldformningsfremstillingsmetode, der er enkel, men alsidig. I denne proces føres flade metalstrimler ind i prægeudstyr med værktøj eller matricer.
Brugerdefineret støbegods
Gazfull samarbejder med de førende leverandører af ekstrudering, der anvender den mest sofistikerede teknologi til at levere ekstruderinger af høj kvalitet.
Metalekstruderingsservice
Metalekstrudering er den foretrukne fremstillingsproces, når der produceres store mængder materiale med et konstant tværsnit. Ved ekstruderingsprocessen presses metalmateriale gennem den formede åbning i en matrice ved hjælp af højt tryk, hvilket resulterer i en ekstruderet profil.
Prisberegner
E-mail: info@gazfull.com
Klar til at komme i gang med dit næste projekt?
Fra én del til tusindvis af dele, kan vi hjælpe dig med at accelerere dine plademetalprojekter ved hjælp af CNC-bearbejdningstjenester på en omkostningseffektiv måde. Kontakt os nu! info@gazfull.com